LANGUAGE
Ang isang 90 mm extruder na may rating na 380 kg/h para sa PVC sheathing ay kadalasang tumatayo sa 330 kg/h kapag ang linya ay tumakbo ng tatlong shift sa isang compound na may mas mabigat na filler load — at sinisisi ng operator ang die, ang vacuum pump, o ang turnilyo. Sa karamihan ng mga review ng detalye na aming pinag-uusapan, ang hindi pagkakatugma ay na-lock sa mga buwan na nakalipas, nang pumili ng screw geometry para sa isang compound at ang linya ay hiniling na magpatakbo ng isa pa.
Ang maikling bersyon
Ang mga screw extruder ay pinili sa pamamagitan ng compound at line speed, hindi sa nominal tonnage. Ang PVC insulation at sheathing ay kumportableng nakaupo sa isang 20–24:1 L/D single screw na may 2.5–3.5 compression ratio. Ang PE at XLPE insulation sa high line speed ay nangangailangan ng grooved feed, 25–30:1 L/D at isang barrier section upang panatilihing flat ang temperatura ng pagkatunaw. Itugma ang tatlong variable na iyon at karamihan sa mga reklamo sa diameter-drift at output-stability ay sinasagot bago buksan ang unang drum ng compound.
Ang sumusunod ay kung paano nagmamapa ang geometry sa isang linya ng cable, kung aling mga numero ang nabibilang sa isang detalye ng pagbili, at ang mga tseke na nagpapanatiling matatag ang output sa tatlong taon.
Kung ano talaga ang ginagawa ng turnilyo sa loob ng bariles
Ang isang solong turnilyo ay gumagawa ng tatlong trabaho sa isang pag-ikot: ito ay naghahatid ng malamig na butil, natutunaw ito laban sa heated barrel wall, at nagbo-bomba ng natutunaw sa pamamagitan ng isang breaker plate papunta sa crosshead sa isang pressure na sapat upang hawakan ang kapal ng pader. Ang bawat trabaho ay naninirahan sa sarili nitong zone, at ang bawat zone ay tinutukoy ng lalim ng paglipad.
Feed zone
Malalim na flight, humigit-kumulang 0.12–0.18 D. Ang gawain nito ay volumetric conveying, kaya ang output ay sumusunod sa granulate bulk density at hugis ng pellet. Ito ang zone na ang isang grooved barrel ay idinisenyo upang patatagin.
Compression zone
Nag-taper ang lalim ng flight mula sa feed hanggang sa lalim ng pagsukat. Ang ratio sa pagitan ng dalawa ay ang compression ratio; masyadong mababa at hindi natutunaw na mga particle ay umaabot sa mamatay, masyadong mataas at ang shear heating ay nagdaragdag ng 15–25 °C sa pagkatunaw.
Zone ng pagsukat
Patuloy na mababaw na lalim, karaniwang 5–8 D ang haba. Ito ang pump, at ang katatagan ng presyon nito ay nakakaimpluwensya sa diameter tolerance nang higit sa anumang downstream control loop.
Breaker plate at crosshead
Ang mga screen pack ay bumubuo ng 15–30 MPa ng back pressure. Ang isang pressure die ay humahawak sa pagkakabukod, ang isang tube die ay humahawak ng sheathing; ang tornilyo ang nagpapasya kung gaano kabilis ang pagpuno ng alinman sa isa.
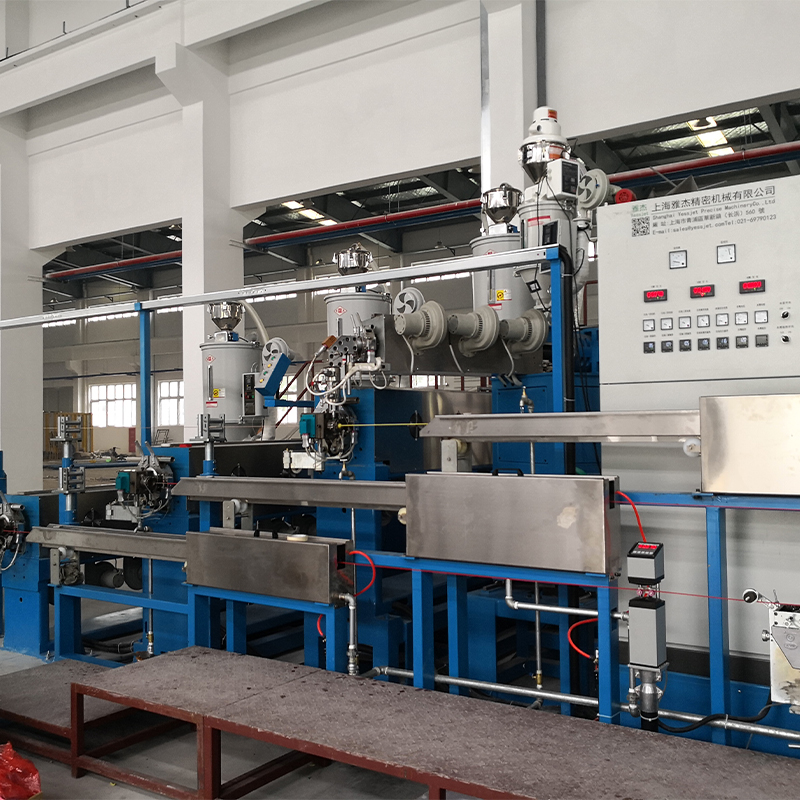
Sa ibaba ng agos, hindi na mahalaga ang geometry kung hindi makakasabay ang natitirang bahagi ng linya. Sa isang linya ng pagkakabukod ng XLPE ang wire at cable extrusion line kailangang balansehin ang mga temperatura ng bariles, haba ng paglamig ng labangan, tensyon ng capstan at bilis ng pag-take-up sa isang window ng setpoint, at ang turnilyo lamang ang unang link sa chain na iyon.
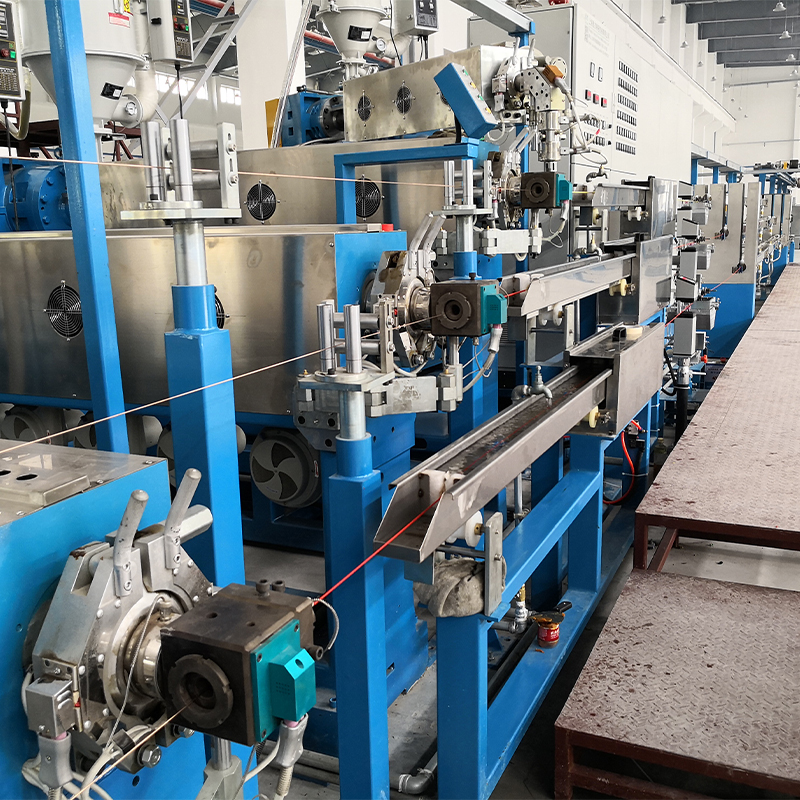 XLPE/PE Cable Extruder na may Cooling Water Tank Para sa mga naka-crosslink na linya ng PE kung saan hindi maaaring i-rework ang pagtunaw, sinusuportahan ng pinagsamang extruder at multi-section na tangke ng tubig na ito ang tuluy-tuloy na pagkakabukod na may kontroladong paglamig at stable na output. Tingnan ang Produkto →
Ang crosslinked na PE ay nagtataas ng mga pusta dahil ang pagkatunaw ay hindi maaaring i-rework. Ang isang dedikadong PE/XLPE machine na may katugmang water trough ay nagpapanatili ng pagkatunaw sa isang makitid na banda at pinipigilan ang napaaga na crosslinking sa loob ng barrel, na siyang failure mode na lumalabas bilang mga gel spot tatlong araw sa isang production run.
Paghahambing ng mga disenyo ng turnilyo sa mga numerong nagpapasya sa output
Kapag ang dalawang supplier ay nag-quote ng parehong diameter, ang pagkakaiba ay makikita sa L/D, compression ratio at disenyo ng feed. Ang mga hanay sa ibaba ay ang pinakamadalas naming ihambing sa panahon ng isang teknikal na pagsusuri.
Mga indikatibong hanay na nakuha mula sa mga detalye ng cable-line; palaging kumpirmahin laban sa isang pagsubok sa tindahan sa iyong sariling compound bago pumirma.
Ang mga twin screw machine ay nangingibabaw sa PVC dry-blend work dahil ang mga intermeshing flight ay nagpupunas sa sarili at naghahatid ng pulbos nang walang paunang pagsasama. Sa mga linya ng pagkakabukod, ang nag-iisang tornilyo ay nanalo pa rin sa katatagan ng melt-pressure at gastos sa bawat kg/h, kaya naman ang pagpili ay kadalasang ginagawa sa compound kaysa sa bilang ng turnilyo.
Ano ang iniiwan ng datasheet: kung saan tahimik na napupunta ang output
Ang output ng nameplate ay sinusukat gamit ang isang bagong turnilyo, isang malinis na screen pack at isang naayos na feed throat. Ang mga tunay na linya ay nawawalan ng throughput sa limang predictable na lugar, at isa lang sa kanila ang motor.
14%
Flight clearance
9%
Gumagapang ang screen pack
7%
Paghihigpit sa kamatayan
6%
Pag-aanod ng lalamunan
4%
Band ng pampainit
Ang indikatibong kontribusyon sa pagkawala ng throughput ay sinusukat sa isang dalawang taong window sa isang 90 mm na linya ng pagkakabukod.
Ang flight clearance ay ang tahimik. Ang isang bagong 90 mm screw ay karaniwang tumatakbo sa 0.20–0.30 mm radial clearance; lampas sa humigit-kumulang 0.45 mm ang tunaw ay dumudulas pabalik sa mga flight, bumababa ang output at tumataas ang temperatura ng natutunaw sa parehong mga setpoint. Dahil walang alarma, ang pagbaba ay sinisisi sa tambalan. Ang screen pack pressure creep ay nagtatago sa parehong paraan: ang tumataas na differential pressure reading sa breaker plate ay ang iyong pinakamaagang babala na ang pump ay gumagana nang mas mahirap kaysa sa nararapat.
Kung saan nakaupo ang mga makinang ito sa paggawa ng cable
Sa kabuuan ng mga cable plant na ibinibigay namin, ang hati sa ibaba ay nagpapakita kung paano aktwal na ipinamamahagi ang kapasidad ng extruder sa pamamagitan ng produkto sa halip na sa laki ng makina.
PVC insulation at sheathing — 38%
PE at XLPE power cable — 31%
LSZH at lumalaban sa sunog — 14%
LAN at komunikasyon — 11%
Espesyalidad at foam — 6%
Mahalaga ang application dahil binabago nito ang dapat gawin ng linya kapag huminto ito. Pinahihintulutan ng mga linya ng sheathing ang isang maikling paghinto para sa pagbabago ng reel; fine-wire at LAN linya ay hindi, at na kung saan accumulator at dancer system para sa tuluy-tuloy na mga linya ng extrusion kumita ng kanilang lugar, na may hawak na buffer ng cable at patuloy na pag-igting habang ang downstream reel ay pinapalitan.
Pagtukoy ng screw extruder: isang limang hakbang na pagsusuri
Ang isang detalye ng pagbili na nakaligtas sa pagkomisyon ay karaniwang sumusunod sa parehong pagkakasunud-sunod ng mga desisyon.
Hakbang 1 — Ayusin ang tambalan bago ang tonelada
Itala ang melt index, filler load, pinahihintulutang matunaw na temperatura ng kisame at hanay ng kapal ng pader. Ang dalawang compound na magkamukha sa isang data sheet ay maaaring humingi ng 4:1 na pagkakaiba sa compression ratio.
Hakbang 2 — Laki ng output sa die, hindi sa nameplate
Kunin ang kg/h na kinakailangan sa crosshead sa iyong maximum na bilis ng linya at magdagdag ng 15% headroom para sa compound variation at screw wear.
Hakbang 3 — Magpasya sa disenyo ng feed
Ang grooved feed ay bumibili ng matatag na output na may libreng dumadaloy na PE granulate; ang makinis na bore ay mas mapagpatawad sa regrind at light PVC blends.
Hakbang 4 — Suriin ang drive at gearbox
Humingi ng torque curve sa mababang dulo ng hanay ng bilis at isang gearbox service factor na nakaligtas sa isang nakatigil na screen pack, hindi sa steady-state load.
Hakbang 5 — Isulat ang pagsusulit sa pagtanggap
Apat na tuloy-tuloy na oras sa iyong compound, na may naka-log na temperatura ng pagkatunaw, diameter tolerance, tiyak na enerhiya sa kWh/kg at isang pagsukat sa pag-alis ng turnilyo bago ibigay.
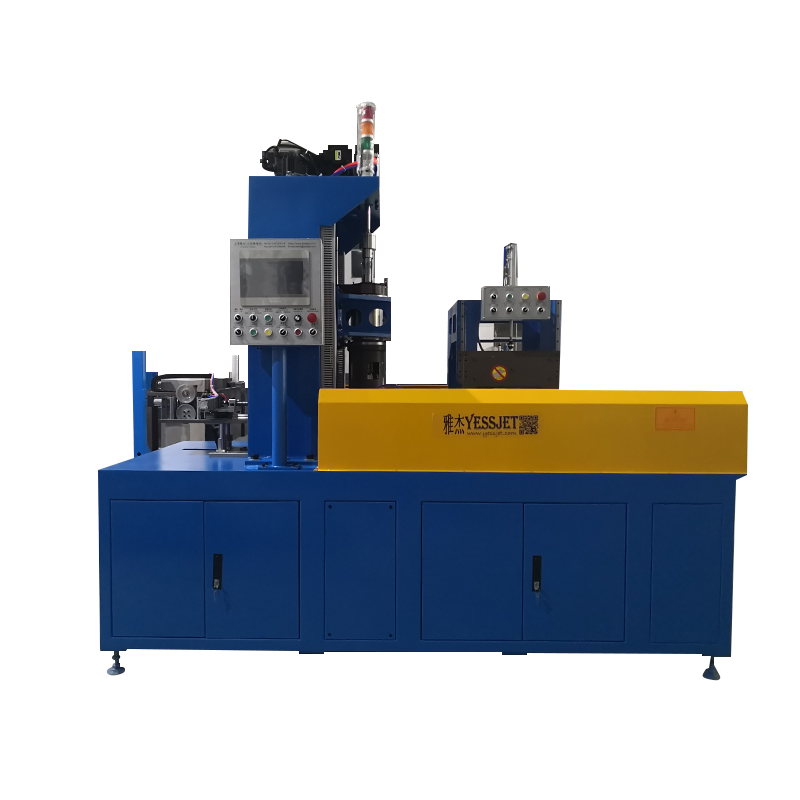
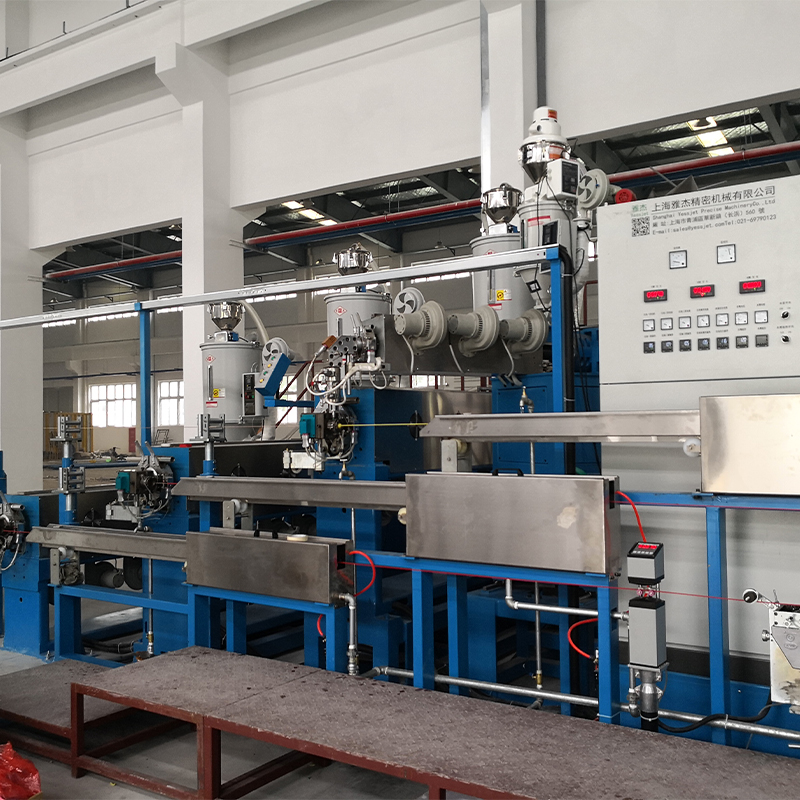 Full-Auto PE/PVC High-Performance Cable Extrusion System Kapag nagpaplano ng bagong PE/PVC cable line, sinasaklaw ng integrated system na ito ang awtomatikong pay-off, precision extrusion, cooling, haul-off at take-up para mabawasan ang manual na interbensyon. Tingnan ang Produkto →
Kung saan ang isang bagong linya ay pinaplano sa halip na isang solong makina na pinalitan, ang kapaki-pakinabang na tanong ay kung sino ang nagmamay-ari ng mga interface — mga temperatura ng bariles, tensyon ng capstan, coiling at palletising — dahil ang mga hindi tugmang handover ay kung saan nagmumula ang karamihan sa mga ramp-up na pagkaantala.
Pagpapanatiling tapat sa turnilyo: pagpapanatili at pagsunod
- Sukatin ang radial flight clearance at barrel wear tuwing 12 buwan; itala ito laban sa halaga ng pagkomisyon upang ang trend, hindi ang ganap na numero, ay nag-trigger ng kapalit.
- Mag-log melt temperature at screen pack differential pressure sa bawat shift. Ang pagtaas ng 2 MPa sa loob ng isang linggo ay isang naka-block na pack, hindi isang control fault.
- Palitan ang mga heater band bilang isang set. Ang isang mahinang banda ay lumilikha ng isang malamig na lugar na nagpapakita bilang isang hindi natunaw na guhit sa pagkakabukod.
- Purge gamit ang isang compound na tumugma sa susunod na run sa halip na patakbuhin ang bariles na tuyo; Ang thermal cycling ay ang nagpapahirap sa mga flight.
- Panatilihing nakahanay ang dokumentasyon sa merkado kung saan ka nagpapadala: kaligtasan ng elektrisidad at pagbabantay sa mga kinikilalang pamantayan ng makinarya, kasama ang mga rekord ng materyal at proseso na masusubaybayan sa cable batch.
Wala sa mga ito ay kakaiba, at wala sa mga ito ay mahal kapag ito ay binalak sa detalye. Natuklasan ng mahal na bersyon sa ikalawang taon na ang turnilyo, ang feed throat at ang screen pack ay pinili ng ibang tao laban sa ibang palagay.
Ang praktikal na takeaway: ituring ang turnilyo bilang isang katugmang bahagi ng compound-line system, ilagay ang L/D, compression ratio, disenyo ng feed at flight clearance nang nakasulat, at subukan ang lahat ng apat bago umalis ang makina sa trabaho. Iyan ang naghihiwalay sa linyang may hawak na 350 kg/h sa loob ng isang dekada mula sa linyang nangangailangan ng bagong turnilyo tuwing labingwalong buwan.