LANGUAGE
Dalawang oras sa isang night shift, isang 90 mm extruder na nagpapatakbo ng 1 kV LLDPE-insulated cable ay nagsimulang gumawa ng matte, bahagyang kulot na ibabaw. Ang bilis ng turnilyo ay steady, ang diameter scanner ay itinatama bawat ilang segundo, at ang presyon ng ulo ay umakyat ng 18 bar sa itaas ng baseline ng umaga. Ang mga barrel set point ay kinopya lang mula sa isang LDPE job: 165/175/185/190 °C na may 195 °C die.
Ang tambalan ay hindi ang problema. Ang window ng temperatura ay. Ang LLDPE ay tumatakbo nang mas mainit at mas flat kaysa sa LDPE, at pinaparusahan nito ang mga pagkakamali sa magkabilang direksyon: masyadong malamig ay nag-iiwan ng mga hindi natutunaw na gel at mga pressure surges, masyadong mainit ay nagdudulot ng die drool, oxidation at isang mas mahinang insulation wall.
Ang maikling sagot
Natutunaw ang LLDPE sa pagitan 120 at 130 °C , ngunit ito ay pinoproseso sa temperatura ng pagkatunaw ng 180 hanggang 230 °C . Ang die ay karaniwang nasa 10–20 °C sa itaas ng metering zone. Para sa pagkakabukod ng cable, hawakan ang sinusukat na tunaw sa 205–215 °C at huwag hayaang lumampas sa 240 °C.
Ang Working LLDPE Temperature Range, Sona by Zone
Ang 120–130 °C figure ay isang equilibrium melting point na sinusukat ng DSC. Ito ay nagsasabi sa iyo kung saan nawawala ang mga kristal, hindi kung saan ang polimer ay dumadaloy nang maayos upang malagyan ang isang konduktor sa 200 m/min. Sa pagitan ng pagkatunaw at magandang daloy ay may 60–90 °C na agwat, at ang profile sa ibaba ay kung ano talaga ang nagsasara nito.
Dalawang pagwawasto ang mas mahalaga kaysa sa mga ganap na numero. Una, ang heater band reading ay 10–25 °C sa ibaba ng tunay na temperatura ng pagkatunaw dahil sa shear heating sa turnilyo, kaya ang isang bariles na nagpapakita ng 195 °C ay maaaring naghahatid ng 215 °C na tunaw. Pangalawa, ang LLDPE ay shear-thinning: ang pagtaas ng temperatura ng natutunaw ay nagpapababa ng lagkit at presyon, ngunit pinabababa rin nito ang lakas ng pagkatunaw, na lumalabas sa ibang pagkakataon bilang sag sa kono at ovality sa natapos na coil.
Bakit kailangan ng 120–130 °C Melting Point ang 200 °C Die
Ipinapaliwanag ng apat na mekanismo ang agwat sa pagitan ng numero ng datasheet at mga set point sa panel.
Isang makitid na natutunaw na bintana
Dahil sa short-chain branching distribution ng LLDPE, natutunaw ang karamihan sa mga kristal sa loob ng humigit-kumulang 10 °C. Walang mahabang yugto ng paglambot tulad ng sa LDPE, kaya ang solid-to-flow transition ay biglaan at ang mga maagang zone ay dapat na nagdadala ng init.
Lagkit, hindi lang phase
Ang isang ganap na natunaw ngunit malamig na natunaw ay masyadong malapot upang kumalat nang pantay-pantay sa paligid ng isang 2.5 mm na insulation wall. Ang mga temperatura ng mamatay na 200–225 °C ay nagpapababa ng lagkit sa kung saan nakakarelaks ang polimer bago ito umalis sa haba ng lupa.
Bahagi ng badyet ang shear heat
Humigit-kumulang isang ikatlo hanggang kalahati ng enerhiya na natutunaw ang singil ng PE screw ay nagmumula sa mekanikal na trabaho, hindi sa mga heater band. Kaya naman ang pagod na turnilyo ay biglang nangangailangan ng 15 °C pa sa panel upang maabot ang parehong temperatura ng pagkatunaw.
Ang oras ng paninirahan ay lumampas sa pinakamataas na temperatura
Ang pagkasira ay sumusunod sa oras na pinarami ng temperatura. Ang tunaw na hawakan sa 215 °C sa loob ng dalawang minuto ay karaniwang mas ligtas kaysa sa isang spike sa 245 °C sa loob ng tatlumpung segundo sa isang mabagal na pagsisimula, kapag ang output ay mababa at ang polymer ay nananatili.
Paano Ikinukumpara ang LLDPE Sa LDPE, HDPE at XLPE
Karamihan sa mga pagkakamali sa temperatura sa panel ay nagmumula sa muling paggamit ng kalapit na recipe. Ang paghahambing sa ibaba ay nagpapakita kung gaano talaga kalayo ang pagitan ng mga bintana.
Kung Saan Talagang Lumalabas ang Mga Problema sa Temperatura
Kapag nagsimulang bumuo ng scrap ang isang linya ng LLDPE, malamang na magkumpol ang mga sanhi. Ang hati sa ibaba ay sumasalamin sa pattern na madalas nating nakikita sa panahon ng pagkomisyon at pag-troubleshoot ng mga pagbisita: ito ay isang diagnostic weighting, hindi isang istatistika ng laboratoryo.
34%
Matunaw ng sobrang lamig
27%
Matunaw ng sobrang init
21%
Mamatay at kawalan ng timbang sa ulo
12%
Pagpapalamig ng profile
6%
Take-up tensyon
Ang dalawang cold-melt failure mode ay sulit na paghiwalayin. Ang mga hindi natutunaw na particle ng gel ay lumalabas bilang mga nakataas na bukol na nabubuhay hanggang sa alisin ng customer ang cable, habang ang isang gutom na feed zone ay nagbubunga ng cyclic pressure swings na 20–40 bar at nakikitang diameter banding. Magkaiba ang hitsura ng mga hot-melt failure: brown die drool sa lupa, mahinang acetic o waxy na amoy sa ulo, at elongation sa break na bumababa bago lumakas ang tensile strength.
Kung Bakit Mahalaga ang Resin Grade gaya ng Temperatura
Humigit-kumulang 60 porsiyento ng LLDPE sa mundo ang napupunta sa pelikula, hindi cable. Ang nag-iisang katotohanang iyon ay nagpapaliwanag ng isang napaka-karaniwang pagkakamali: pagbili ng isang pangkalahatang grado ng pelikula dahil ito ay mura at magagamit, pagkatapos ay nakikipaglaban sa mga gel at mapapaso sa isang cable line sa buong linggo.
Pelikula — mga 62%
Mga compound ng cable — mga 14%
Rotomoulding — mga 11%
Paghubog ng iniksyon — mga 7%
Pipe at iba pa — mga 6%
Ang mga grado ng cable ay tinukoy sa ibang paraan. Maghanap ng kinokontrol na melt index sa loob ng mahigpit na banda, isang dokumentadong pakete ng antioxidant, mababang bilang ng gel at isang tinukoy na resistivity ng volume. Ang isang film grade ay maaaring tumama sa parehong 120–130 °C melting point at mabibigo pa rin ang isang 90 °C na pagbabad ng tubig, dahil ang additive package ay hindi kailanman idinisenyo para sa wet electrical aging.
Start-Up at Shutdown Sequence na Pinoprotektahan ang Window
Ang pagkontrol sa temperatura sa LLDPE ay kadalasang problema sa disiplina, hindi problema sa kagamitan. Ang pagkakasunud-sunod sa ibaba ay tumatagal ng humigit-kumulang 45 minuto at pinipigilan ang karamihan sa mga scrap na nabuo sa isang pagbabago sa shift.
1. I-verify ang mga sensor. Suriin ang bawat thermocouple laban sa isang naka-calibrate na probe. Ang isang 15 °C drift sa metering zone ay sapat na upang ilipat ang natunaw sa labas ng saklaw nang walang anumang alarma.
2. Dahan-dahang ibabad. Painitin mula sa malamig hanggang 160 °C at hawakan ng 30–40 minuto bago simulan ang turnilyo. Ang mga mabilis na rampa ay nag-iiwan sa ulo na mas malamig kaysa sa bariles at nagbubunga ng unang oras na pag-akyat.
3. Purge, pagkatapos ay rampa. I-clear ang nakaraang polymer gamit ang PE purge compound, pagkatapos ay pataasin upang patakbuhin ang mga set point sa 15–20 rpm na ang die ay nakabukas sa atmospera.
4. Basahin ang tunay na tunawin. Suriin ang pagkatunaw sa die, ayusin ang huling dalawang zone, at pagkatapos ay pabilisin ang linya sa 10 m/min na hakbang habang pinapanood ang presyon ng ulo.
5. Tumigil sa paglilinis. Para sa maikling paghinto, hawakan ang mga heater sa 150 °C sa halip na patayin; para sa mahabang paghinto, linisin at bawiin ang turnilyo upang maiwasan ang malamig na plug.
6. I-log ang bawat pagbabago. Itala ang temperatura ng pagkatunaw, presyon ng ulo at bilis ng linya bawat reel, upang ang isang reklamo sa ibang pagkakataon ay matutunton sa isang partikular na pagtakbo.
Hardware na Pinapanatili ang Window Steady
Ang mga set point ay hawakan lamang kapag ang makina ay maaaring ulitin ang mga ito. Tatlong detalye ng hardware ang mahalaga sa isang linya ng LLDPE: isang PE screw na may sapat na L/D at isang harang o seksyon ng paghahalo, isang pack ng screen na may wastong laki na hindi pinipilit na tumaas, at isang die na may sapat na haba ng lupa para matunaw ang pagkatunaw. Ang isang low-compression na pangkalahatang layunin na turnilyo ay magpapatakbo ng LLDPE, ngunit kadalasan ay nangangailangan ito ng 10–15 °C na higit pang init upang maabot ang parehong kalidad ng ibabaw, na nagpapaikli sa thermal safety margin.
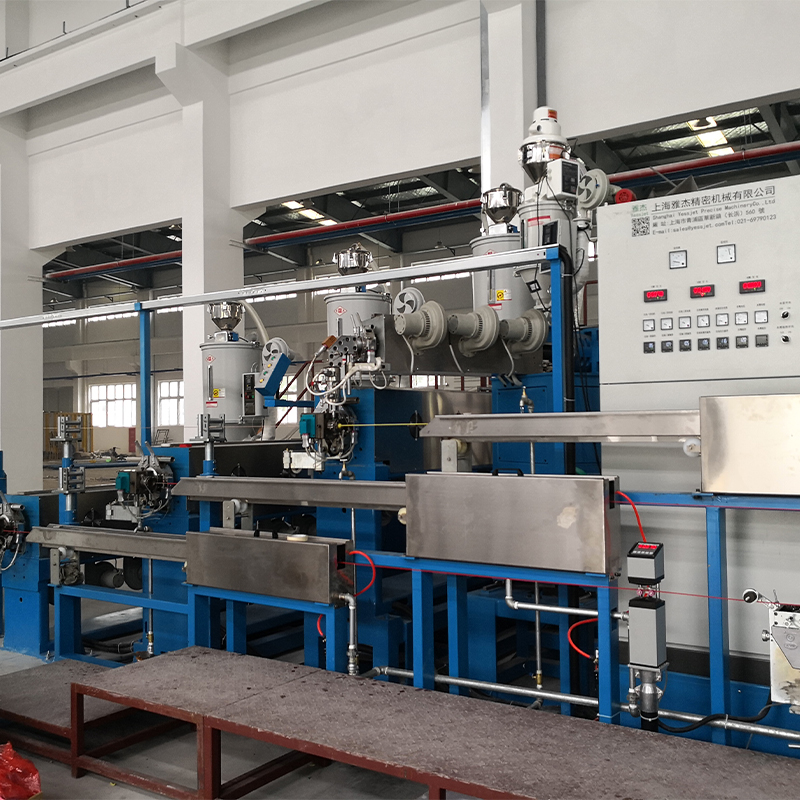
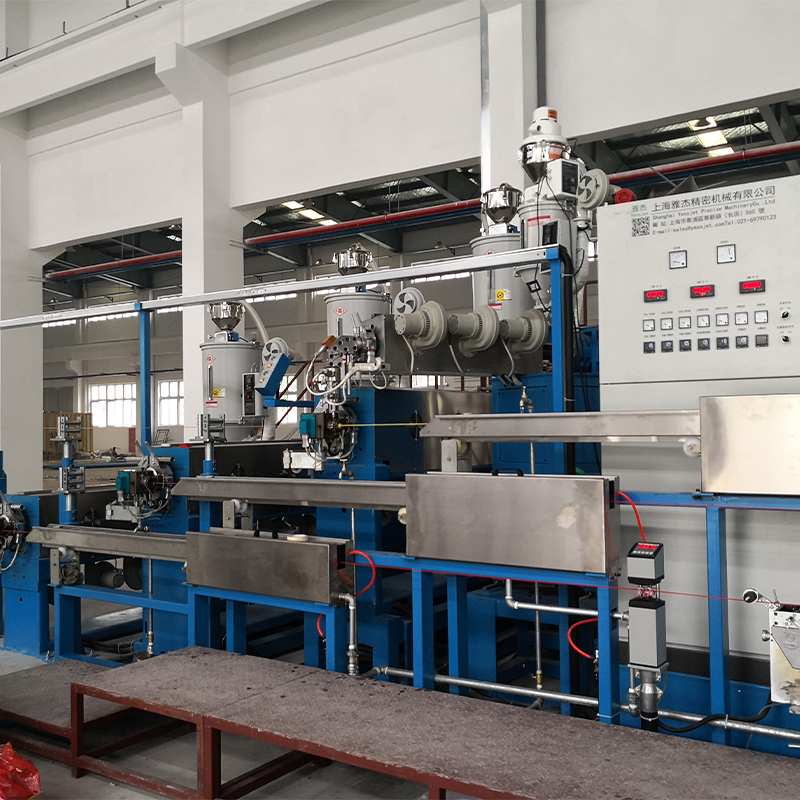 High-Efficiency PP, PVC at PE Cable Extruder Isang multifunctional extrusion core para sa insulation at jackets, tugma sa PP, PVC at PE at iniharap para sa energy-saving, high-yield cable production. Tingnan ang Produkto →
Kung saan ang output ay kailangang manatiling pare-pareho sa pamamagitan ng mga pagbabago sa reel, ang katatagan ng temperatura at pagpapatuloy ng linya ay ang parehong problema. Ang accumulator at dancer system para sa tuluy-tuloy na mga linya ng extrusion panatilihing tumatakbo ang extruder sa isang nakapirming bilis ng turnilyo habang ang take-up side ay nagbabago ng mga reel, na nag-aalis ng paulit-ulit na heat-up at cool-down na cycle na nagiging sanhi ng paglihis ng temperatura ng pagkatunaw.
Ang pagpili ng extruder ay nararapat sa sarili nitong pagsusuri bago ma-finalize ang profile ng temperatura. Ang aming gabay sa high-efficiency PP, PVC at PE cable extruders sumasaklaw sa geometry ng turnilyo, pagtutugma ng output at ang mga praktikal na pagkakaiba sa pagitan ng single-machine at integrated line configuration.
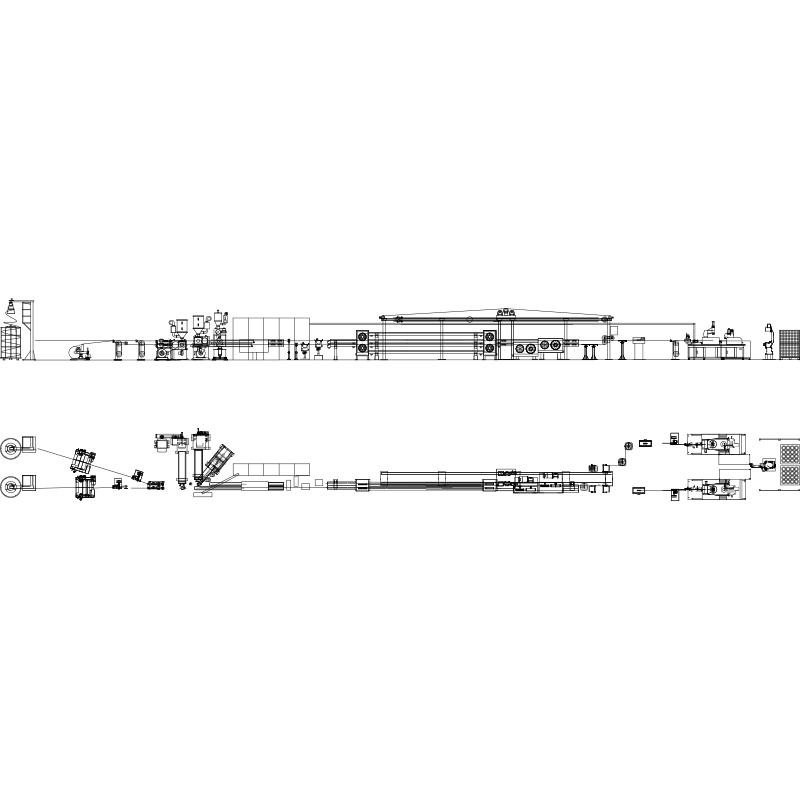 Wire at Cable Extrusion Line para sa Insulated at Sheathed Cable Isang automated na linya para sa insulated o sheathed na mga wire at cable, na pinagsasama ang material-specific na extrusion sa PLC control at downstream cooling, printing at take-up equipment. Tingnan ang Produkto →
Sa ibabang bahagi ng agos, ang temperatura ng pagkatunaw ay kalahati lamang ng kuwento: ang cooling trough at take-up na tensyon ay nagpapasya kung pinapanatili ng insulasyon ang mga sukat na ginawa ng die. Pinipigilan ng isang tension control system na nasa loob ng ilang newtons ang ovality at pag-urong na kadalasang sinisisi ng mga operator sa extruder.
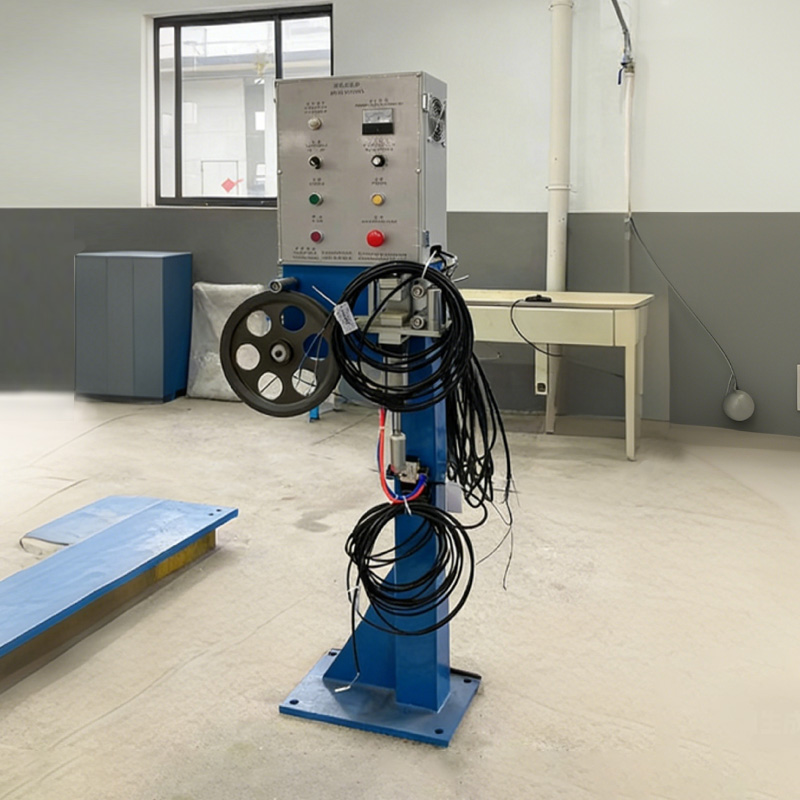 Wire at Cable Tension Control System para sa Winding Isang accessory system na nagsasaayos ng cable tension sa real time sa panahon ng paikot-ikot upang makatulong na maiwasan ang pag-uunat, pinsala, maluwag na paikot-ikot at hindi maayos na pagkakaayos. Tingnan ang Produkto →
Pagpapanatili, Mga Tala at Pagsunod
Ang isang window ng temperatura ay kasing maaasahan lamang ng mga kagamitan sa paligid ng thermocouple. Tatlong gawain sa pagpapanatili ang nagpapanatili nitong tapat:
- Muling higpitan ang mga heater band at suriin ang contact bawat quarter; ang isang maluwag na banda ay lumilikha ng isang malamig na lugar na nagbabasa nang tama sa sensor at mali sa pagkatunaw.
- I-verify ang mga thermocouple at controller laban sa isang reference probe dalawang beses sa isang taon, at palaging pagkatapos ng pagpapalit ng turnilyo o bariles.
- Subaybayan ang bilang ng gel at pagtaas ng presyon ng screen pack sa bawat production lot; ang tumataas na takbo ng presyon sa pare-parehong temperatura ng pagkatunaw ay karaniwang tumutukoy sa kontaminasyon o pagkasira ng tornilyo, hindi sa pagkasira ng temperatura.
Sa pagsunod, ang rekord ng temperatura ng pagkatunaw ay bahagi ng ebidensya ng proseso na kailangan para sa LV cable sa ilalim ng IEC 60502-1 at para sa mga deklarasyon ng reaksyon-sa-apoy ng CPR sa ilalim ng EN 50575, kung saan ang compound formulation at ang thermal history nito ay parehong nagpapakain sa deklarasyon. Panatilihing naka-link ang temperatura ng pagkatunaw, numero ng compound lot at reel ID sa isang talaan; kapag nagtanong ang isang customer kung bakit iba ang kilos ng isang batch, sinasagot ng link na iyon ang tanong sa ilang minuto sa halip na mga araw. Ang dokumentasyon ng RoHS at REACH ay dapat maglakbay kasama ang compound lot, hindi gamit ang natapos na reel lamang.
Hindi ka paparusahan ng LLDPE sa pagpapatakbo ng medyo mas mainit kaysa sa LDPE — paparusahan ka nito sa pagpapatakbo ng kinopyang recipe. Ituring ang 120–130 °C bilang ang melting point sa datasheet, 180–230 °C bilang processing window sa panel, at 205–215 °C bilang praktikal na target para sa cable insulation. Pagkatapos ay i-verify ito gamit ang isang needle probe sa die sa halip na magtiwala sa display ng controller, at isulat ang numero para sa bawat reel. Ang ugali na iyon lamang ang nag-aalis ng karamihan sa mga problema sa ibabaw, gel at ovality na sinisisi sa tambalan.