LANGUAGE
Ang isang cable plant ay nagpapatakbo ng isang jacket job sa linear low-density polyethylene na may barrel profile na natitira mula sa isang LDPE order. Sa loob ng kalahating oras ay tumaas ang presyon ng natutunaw, ang ibabaw ay mukhang malabo, at ang spark tester ay nagsimulang mag-log fault. Walang sira sa linya. Ang dagta ay natutunaw lamang sa ibang temperatura kaysa sa kung saan isinulat ang profile.
Bottom line: ang LLDPE melting point ay humigit-kumulang 120 hanggang 128 °C bilang DSC peak, humigit-kumulang 10 hanggang 15 °C sa itaas ng LDPE at 8 hanggang 12 °C sa ibaba ng HDPE. Nagsisimula ang pagkatunaw ng malapit sa 105 hanggang 112 °C at magtatapos ng humigit-kumulang 130 °C. Ang hanay na iyon, hindi isang solong figure, ang nagpapasya sa temperatura ng feed-zone, ang inaasahang matunaw na presyon, at kung gaano karaming hindi natunaw na gel ang maaaring mabuhay sa insulation wall.
Sinasaklaw ng mga seksyon sa ibaba kung saan nagmumula ang numero, kung paano ito inililipat ng comonomer choice, at kung paano ito i-convert sa mga setting ng barrel, kontrol sa tensyon at mga panuntunan sa papasok na inspeksyon na humahawak sa isang tumatakbong linya.
Ano ba talaga ang LLDPE Melting Point
Iniuulat ng differential scanning calorimetry na natutunaw bilang isang curve, hindi isang punto. Sa pangalawang pag-init, ang isang karaniwang LLDPE ay nagpapakita ng extrapolated na simula malapit sa 105 hanggang 112 °C, isang peak sa pagitan ng 120 at 128 °C, at isang pagbabalik sa baseline ng 128 hanggang 135 °C. Sinipi ng mga supplier ang pinakamataas dahil umuulit ito nang maayos mula sa lab hanggang sa lab, ngunit ang simula ay ang figure na mahalaga kapag itinatakda ang isang feed zone.
DSC peak, pangalawang init
120 hanggang 128 °C para sa karaniwang butene, hexene at octene na grado sa 10 °C/min, bawat ASTM D3418 o ISO 11357-3.
Pagsisimula ng pagkatunaw
105 hanggang 112 °C. Nagsisimula dito ang bahagyang pagkatunaw, kaya ito ang dapat igalang kapag nagsusulat ng profile ng bariles.
Vicat softening point
88 hanggang 100 °C. Inilalarawan nito ang paninigas sa ilalim ng pagkarga, hindi natutunaw, at ang paggamit nito bilang isang natutunaw na setpoint ay nagdudulot ng pagtaas.
Praktikal na temperatura ng pagkatunaw
190 hanggang 220 °C sa die, humigit-kumulang 60 hanggang 90 °C sa itaas ng peak, kaya ang polimer ay ganap na natunaw at homogenous.
Density gumagalaw ang peak predictably. Ang mga grado sa pagitan ng 0.915 at 0.922 g/cm³, ang mga ginagamit para sa flexible film at cable jacket, ay natutunaw malapit sa 120 hanggang 123 °C. Ang mga grado sa pagitan ng 0.926 at 0.940 g/cm³ ay itinutulak ang peak sa 126 hanggang 130 °C at kumilos nang mas malapit sa HDPE sa compression zone.
Bakit Natutunaw ang LLDPE kaysa sa LDPE
Ang pagkakaiba ay mula sa branching architecture. Ang LDPE ay ginawa sa ilalim ng mataas na presyon at nagdadala ng mga mahahabang sanga sa gulugod. Ang mga sanga na iyon ay napakalaki upang makapasok sa kristal na sala-sala, kaya't ang mga ito ay nakakaabala sa paglaki ng kristal at nagtataglay ng pagkakristal sa humigit-kumulang 35 hanggang 45 porsiyento. Ang LLDPE ay ginawa gamit ang isang coordination catalyst, kaya ang backbone nito ay nananatiling linear at maiikling sanga lamang ng dalawa hanggang anim na carbon ang nakasabit dito. Ang mga maiikling sanga ay hindi kasama sa sala-sala, ngunit ang mga linear na segment sa pagitan ng mga ito ay nakatiklop sa lamellae na mas mahusay. Ang crystallinity ay tumataas sa humigit-kumulang 45 hanggang 55 porsiyento, at ang natutunaw na peak ay tumataas kasama nito.
Ang pamamahagi ng timbang ng molekular ay nagpapatibay sa epekto. Ang LLDPE ay may mas makitid na distribusyon at walang long-chain branching, kaya ito ay kapansin-pansing mas mababa ang shear-thinning kaysa sa LDPE. Sa parehong melt index, humihingi ito ng mas maraming screw torque, bumubuo ng mas mataas na die pressure, at nagpapakita ng mas mababang lakas ng pagkatunaw at mas kaunting die swell. Ang isang turnilyo na na-optimize para sa LDPE ay karaniwang hindi gumaganap sa LLDPE kahit na ang bawat temperatura ng zone ay tama na.
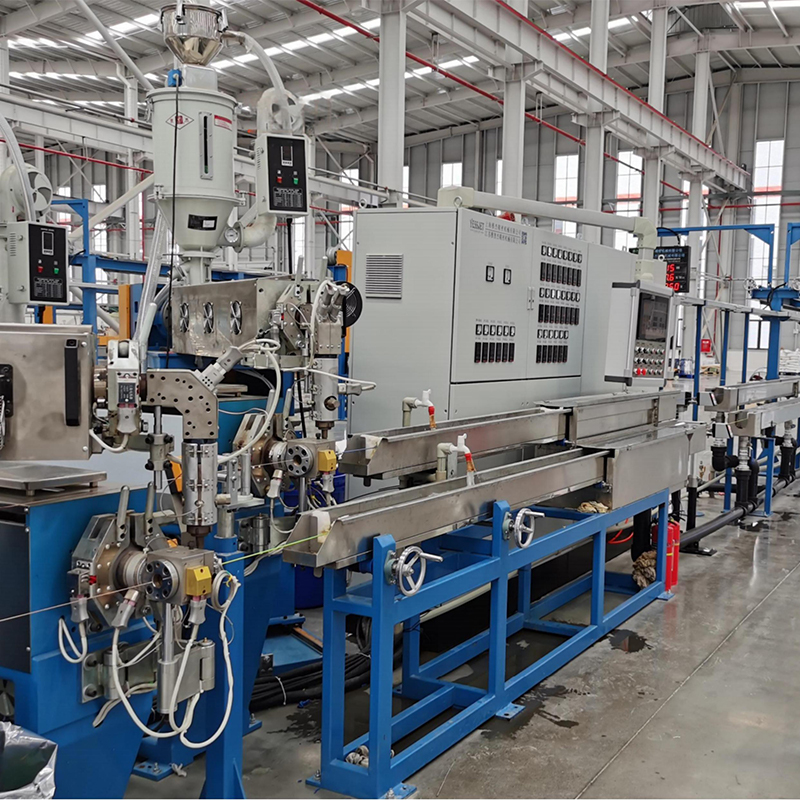
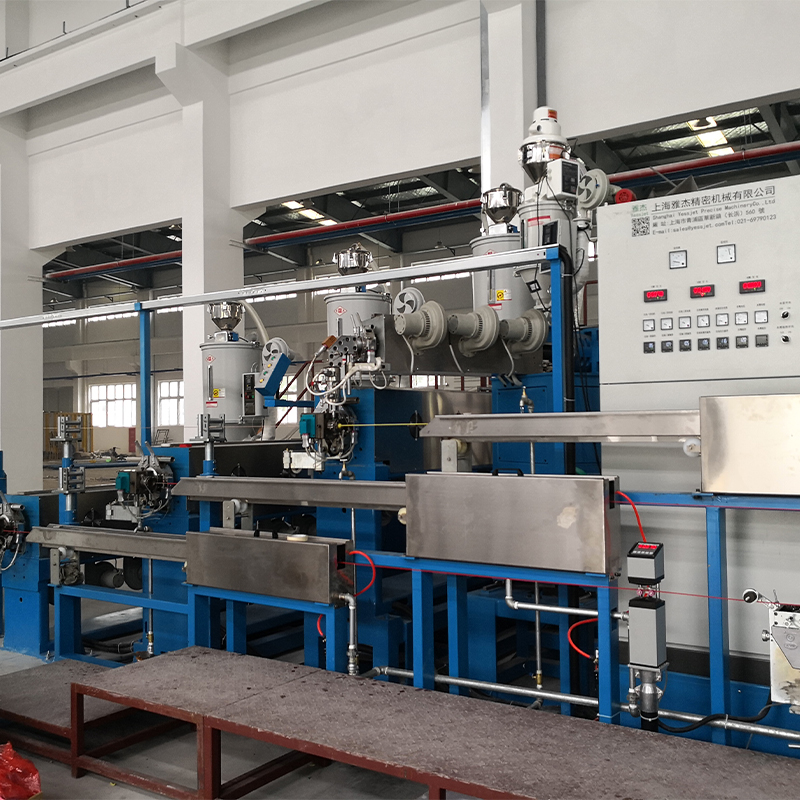
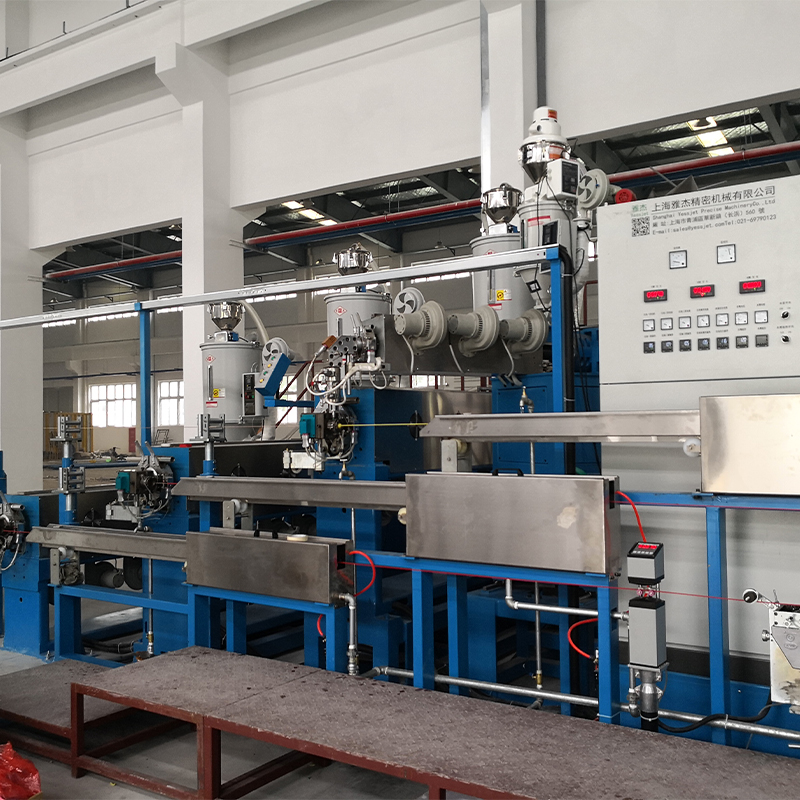 Full Auto PE PVC Cable Extruder para sa Insulation at Jacketing Pinagsamang extrusion system para sa PE at PVC cable insulation at jacket, na angkop kapag ang disenyo ng turnilyo at linya ay dapat tumugma sa hinihingi na pagpoproseso ng polyethylene. Tingnan ang Produkto →
Grade-by-Grade na Natutunaw na Data
Ang paghahambing sa ibaba ay sumasaklaw sa apat na pamilyang polyethylene na madalas na lumilitaw sa mga linya ng cable at pelikula. Ang mga saklaw ay sumasaklaw sa mga komersyal na grado; maaaring maupo ang isang partikular na lote kahit saan sa loob ng mga ito.
dagta
Densidad (g/cm³)
DSC peak (°C)
Pagkakristal
Matunaw ang pag-uugali
LDPE
0.918–0.932
108–115
35–45%
Malakas na shear thinning, mataas na die swell
LLDPE (C4–C8)
0.915–0.940
120–128
45–55%
Mababang lakas ng pagkatunaw, mababang sensitivity ng paggugupit
Metallocene LLDPE
0.900–0.925
115–124
40–50%
Sharp single peak, mataas ang tigas
HDPE
0.941–0.965
130–136
60–80%
Mataas na higpit, pinakamataas na temperatura ng pagkatunaw
Ang mga peak value ay mga resulta ng second-heat na DSC sa 10 °C/min. Ang Metallocene LLDPE ay nakalista nang hiwalay dahil ang makitid na pamamahagi ng komposisyon nito ay nagbubunga ng matalim na rurok sa halip na isang malawak na hanay ng pagkatunaw.
Mga Nakatagong Indicator sa Likod ng Isang Natutunaw na Numero
Ang isang datasheet ay karaniwang naglilista ng isang peak. Ipinapakita ng chart sa ibaba kung ano ang itinatago ng numerong iyon: gumagalaw ang peak nang hanggang 15 °C depende sa kung aling alpha-olefin comonomer ang ginamit, kahit na magkapareho ang density at melt index.
110 °C
LDPE
118 °C
mLLDPE
121 °C
C4 na baitang
124 °C
C6 na baitang
126 °C
C8 na baitang
133 °C
HDPE
Dalawa pang senyales ang nagtatago sa kurba. Ang mga taluktok ng unang init at pangalawang init ay maaaring mag-iba ng dalawa hanggang apat na degree, at ang pangalawang init lamang ang sumasalamin sa resin mismo. Mahalaga rin ang peak width: ang malawak na hanay ng melt ay tumuturo sa malawak na distribusyon ng komposisyon at mas mataas na panganib sa gel, habang ang matalim na peak na tatlo hanggang limang degree ay nagpapahiwatig ng pare-parehong grado ng metallocene. Ang dalawang-degree na paglipat sa pagitan ng mga lote ng supplier ay karaniwang katumbas ng pagbabago sa density na 0.002 hanggang 0.003 g/cm³, sapat na upang ilipat ang natutunaw na presyon ng ilang bar.
Ginagawang Mga Setting ng Barrel ang Melting Point
Kapag nalaman na ang simula at peak, isusulat mismo ng profile. Ang feed zone ay nananatiling mas mababa sa simula upang ang solid na kama ay patuloy na dumadaloy, ang compression zone ay tumatawid sa hanay ng pagkatunaw, at ang metering zone ay tinatapos ang trabaho sa itaas ng peak.
- Feed zone: 150 hanggang 170 °C, humigit-kumulang 40 hanggang 50 °C sa ibaba ng simula, upang maiwasan ang napaaga na pagkatunaw at paglubog.
- Compression zone: 185 hanggang 205 °C, kung saan ang karamihan sa mala-kristal na istraktura ay nawawala at ang pagkatunaw ay nagiging densify.
- Metering zone: 200 hanggang 215 °C, para sa homogenization at pressure build-up.
- Adapter at crosshead: 200 hanggang 220 °C, na may mga cable crosshead na madalas sa ibabang dulo upang limitahan ang sag bago ang cooling trough.
Ang temperatura ng pagkatunaw sa die ay dapat lumapag sa pagitan ng 200 at 220 °C. Bumaba sa ibaba ng humigit-kumulang 180 °C at ang mga hindi natutunaw na gel ay nananatili sa dingding, na lumalabas bilang mga mantsa sa ibabaw o mga mahihinang punto sa isang spark test. Itulak ang higit sa 250 °C at bumibilis ang oksihenasyon, nagiging kritikal ang oras ng paninirahan, at tumataas ang pagbuo ng gel kahit na ang resin ay teknikal na stable pa rin.
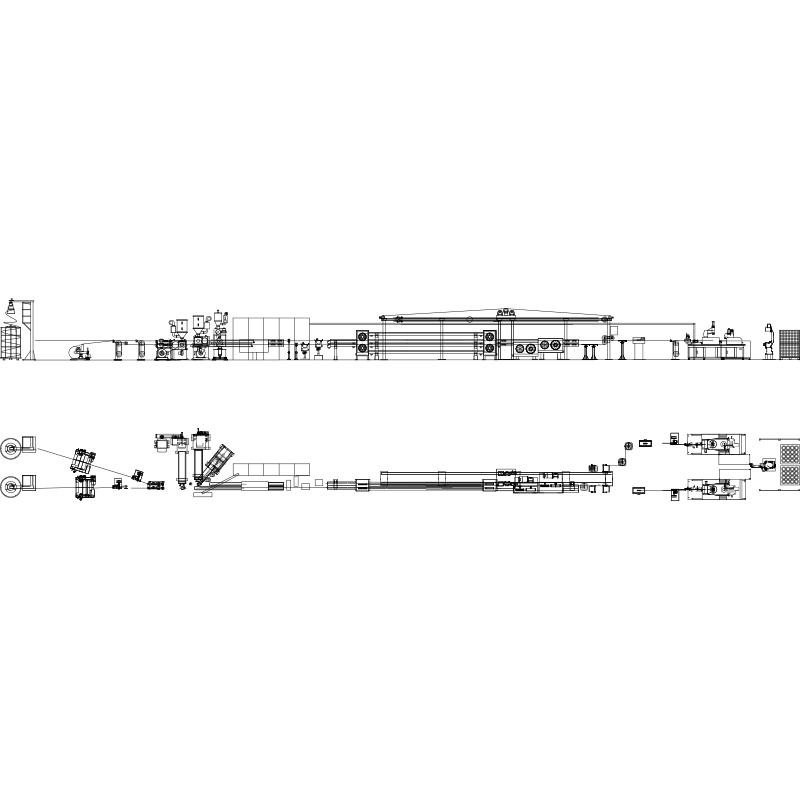 Automated Wire at Cable Extrusion Line na may PLC Temperature Control Pinagsamang linya para sa mga insulating o sheathing wire, na may imported na turnilyo at bariles, kontrol ng PLC, at katumpakan na regulasyon ng temperatura para sa stable na extrusion. Tingnan ang Produkto →
Ang mababang lakas ng pagkatunaw ay ang ikalawang kalahati ng kuwento. Hindi maganda ang hawak ng LLDPE sa hugis nito pagkatapos iwan ang die, kaya ang kontrol ng diameter ay lubos na nakadepende sa matatag na paghila at paikot-ikot sa halip na sa die geometry lamang. Accumulator at dancer system para sa tuluy-tuloy na mga linya ng extrusion sumisipsip ng mga pagbabago sa bilis sa panahon ng pagbabago ng reel at panatilihing hindi nagbabago ang tensyon habang lumalamig ang pagkatunaw.
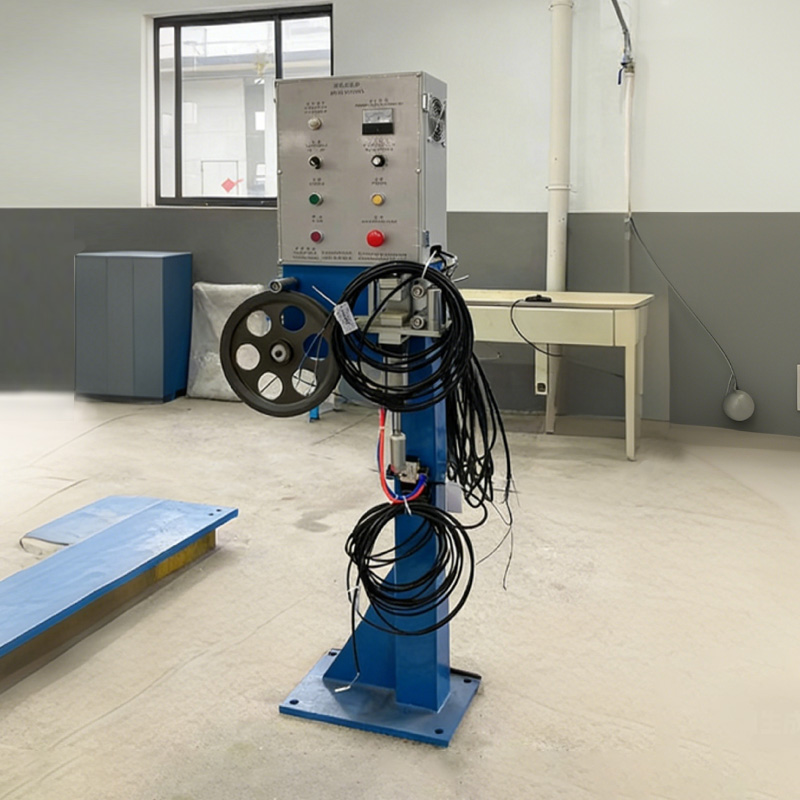 Wire Cable Tension Control System para sa Stable Winding Accessory system na kumokontrol sa tensyon ng cable sa panahon ng paikot-ikot upang maiwasan ang pag-uunat, maluwag na balot, at pagkagulo, na sumusuporta sa pare-parehong kalidad ng cable. Tingnan ang Produkto →
Saan Talaga Napupunta ang Dami ng LLDPE
Ang cable at wire ay isang tunay ngunit maliit na hiwa ng pandaigdigang pagkonsumo ng LLDPE. Ang kontekstong iyon ay mahalaga kapag ang isang tagapagtustos ay nagpalit ng grado, nag-reallocate ng kapasidad, o kapag ang isang planta ay nakipagnegosasyon sa paglalaan ng resin laban sa mga producer ng pelikula.
- Pelikula at packaging, kabilang ang kahabaan at pang-agrikulturang pelikula: mga 62 porsiyento
- Mga artikulong hinulma ng iniksyon: mga 12 porsiyento
- Rotational molding: mga 9 percent
- Cable at wire insulation, jacketing at compounds: mga 7 porsiyento
- Mga tubo, conduit at iba pang extrusion: mga 5 porsiyento
- Mga masterbatch, adhesive at iba't ibang: mga 5 porsiyento
Pagpili at Pagkakasunud-sunod ng Start-Up
Ang isang paulit-ulit na pagkakasunud-sunod ng mga operasyon ay nagpapanatili ng isang pagbabago mula sa pagiging isang scrap run.
- Hilahin ang aktwal na DSC curve para sa lot, hindi lang ang datasheet peak, at kumpirmahin ang simula ng temperatura.
- Itugma ang density at comonomer sa huling paggamit: mga flexible na grado ng jacket na malapit sa 0.920 g/cm³, mas matitigas na mga construction hanggang 0.935 g/cm³.
- Itakda ang feed zone na 40 hanggang 50 °C sa ibaba ng sinusukat na simula, pagkatapos ay itaas ang compression at metering zone sa mga hakbang.
- Panatilihin ang temperatura ng pagkatunaw at ang presyon ng tunawin nang hindi bababa sa sampung minuto bago hawakan ang bilis ng linya.
- I-verify ang kalidad ng pader gamit ang spark test o bilang ng gel sa unang tatlumpung minuto, habang ang makina ay lumalawak pa rin sa init.
- Mag-record ng profile ng barrel, temperatura ng pagkatunaw at numero ng resin lot nang magkasama upang ang susunod na magkaparehong trabaho ay magsisimula sa isang kilalang punto.
Mga Tala sa Pagsubok, Pagpapanatili at Pagsunod
Kapaki-pakinabang lang ang data ng Melting point kung mapagkakatiwalaan ang pagsukat. I-recalibrate ang DSC cell na may indium sa 156.6 °C at i-verify ang baseline nang hindi bababa sa isang beses sa isang taon, dahil ang isang drifting cell constant ay nagbabago sa bawat naiulat na peak ng isa o dalawa. Ang mga thermocouples ng bariles ay nararapat sa parehong pansin: ang isang limang-degree na error sa isang metering zone ay nagbabago sa totoong profile nang higit pa kaysa sa karamihan ng pagkakaiba-iba ng resin lot.
Ang imbakan ay diretso. Ang LLDPE ay hindi hygroscopic at karaniwang hindi nangangailangan ng pagpapatuyo, ngunit ito ay nangangailangan ng proteksyon mula sa UV at mula sa cross-contamination sa PVC, na nangangailangan ng tamang purging compound sa changeover kaysa sa isang straight flush. Para sa mga produkto ng cable, sinusuportahan ng natutunaw na data ang papasok na inspeksyon at pagsubaybay sa lot, habang ang tapos na item ay kailangan pa ring pumasa sa mga pagsubok nito sa spark, tensile at elongation.
Sa bahagi ng proseso, ang mga nakagawiang pagsusuri sa mga trend ng melt pressure, load ng motor at mga bilang ng gel ay nakakakuha ng mga problema sa pagkatunaw bago sila makarating sa isang customer. Kung saan ang mga linya ay ina-upgrade sa halip na pinapalitan, ang isang sinuri na extruder setup ay maaaring nagkakahalaga ng higit pa sa isang bagong turnilyo, at isang high-efficiency PE at PVC cable extruder guide sumasaklaw sa mga praktikal na pagsusuri na kasama ng pagsusuring iyon.