LANGUAGE
Sa 06:40 huminto ang linya. Isang 90 mm PVC extruder na nagpapatakbo ng 2.5 sq mm building wire sa 780 m/min sa loob ng labing-isang oras na na-tripan dahil sa heating-rate fault: ang zone 3 ay humawak ng 163 °C laban sa isang 175 °C na setpoint, at ang bawat pag-restart ay natapos sa parehong shutdown makalipas ang apat na minuto. Pinalitan muna ng crew ang heater band. Walang nagbago. Ang totoong kasalanan ay isang labindalawang taong gulang na thermocouple na may maluwag na crimp, na mababa ang 11 °C.
Ang maikling bersyon: Ang "heater extruder na hindi umiinit sa inaasahang bilis" ay isang slope test, hindi isang alarma sa temperatura. Inihahambing ng controller kung gaano kabilis uminit ang isang zone kumpara sa kung gaano kabilis dapat itong uminit, at bumibiyahe kapag ang sinusukat na slope ay bumaba sa naka-configure na sahig. Sa mga linya ng cable extrusion, ang karamihan sa mga kaganapang ito ay bumabalik sa pagsukat o power-switching fault sa halip na isang patay na elemento, kaya ang pagpapatunay sa sensor bago hawakan ang heater ay nakakatipid ng pinakamaraming oras.
Ang pagkakaibang iyon ay may tag ng presyo. Ang isang maling diagnosis ng heater ay nagkakahalaga ng isang banda, isang oras at isang na-scrap na reel. Ang isang napalampas na wiring fault ay nagkakahalaga ng paulit-ulit na pagkawala, dahil ang isang maluwag na thermocouple ay naaanod muli sa sandaling ang bariles ay umabot sa temperatura ng pagpapatakbo at lumawak ang mga konduktor.
Kung Ano Talaga ang Paghahambing ng Heating-Rate Check
Ang tseke ay isang self-test sa loob ng loop ng temperatura. Ang controller ay nagsa-sample ng temperatura ng zone bawat kalahating segundo hanggang isang segundo, pinapanatili ang isang maikling rolling buffer, at kino-compute ang slope sa degrees bawat segundo. Sa panahon ng warm-up, inaasahan nito ang isang minimum na slope; kung ang sinusukat na slope ay mananatili sa ibaba ng sahig na iyon para sa buong bintana, ito ay pumuputol sa kapangyarihan ng pampainit at iniuulat ang kasalanan. Dalawang setting ang nagpapasya sa pagiging sensitibo: ang haba ng window, karaniwang 10 hanggang 20 segundo, at ang minimum na katanggap-tanggap na pakinabang. Palawakin ang bintana nang masyadong malayo at ang isang tunay na kabiguan ng elemento ay nagtatago sa loob nito; paliitin ito masyadong malayo at normal na overshoot trip ang alarma.
Dahil ang pagsubok ay nanonood lamang ng slope, tatlong magkakaibang mga fault ang gumagawa ng eksaktong parehong mensahe sa HMI.
Nawala ang input ng init
Isang bukas na heating element, isang blown semiconductor fuse, isang solid-state relay na hindi na gumagana, mga pitted contactor tip, isang tripped thermal cut-out, o isang zone na kulang sa laki para sa throughput mula sa araw na ito ay na-install.
Masyadong mabilis umalis ang init
Ang isang cooling fan ay tumatakbo pa rin sa panahon ng warm-up, isang pagtagas ng tubig sa jacket, isang bukas na ulo ng ulo, isang malaking malamig na thermal mass, o isang pinto ng halaman na nakabukas sa taglamig. Ang pampainit ay maayos; ang load ay hindi.
Mali ang sukat
Thermocouple drift, reversed polarity, maling uri ng sensor na napili sa mga parameter, isang maluwag na crimp, isang sirang compensating cable, o isang shield na naka-ground sa magkabilang dulo. Ang bariles ay mainit; ang signal ay hindi.
Ang isang limang-zone barrel ay ginagawang diretso ang paghihiwalay. Sa mga makina tulad ng full-auto PE/PVC high-performance cable extruder, ang bawat zone ay may sarili nitong thermocouple at sarili nitong slope window, kaya ang isang maluwag na terminal ay lalabas bilang isang solong misbehaving zone habang ang mga kapitbahay nito ay nanatiling matatag.
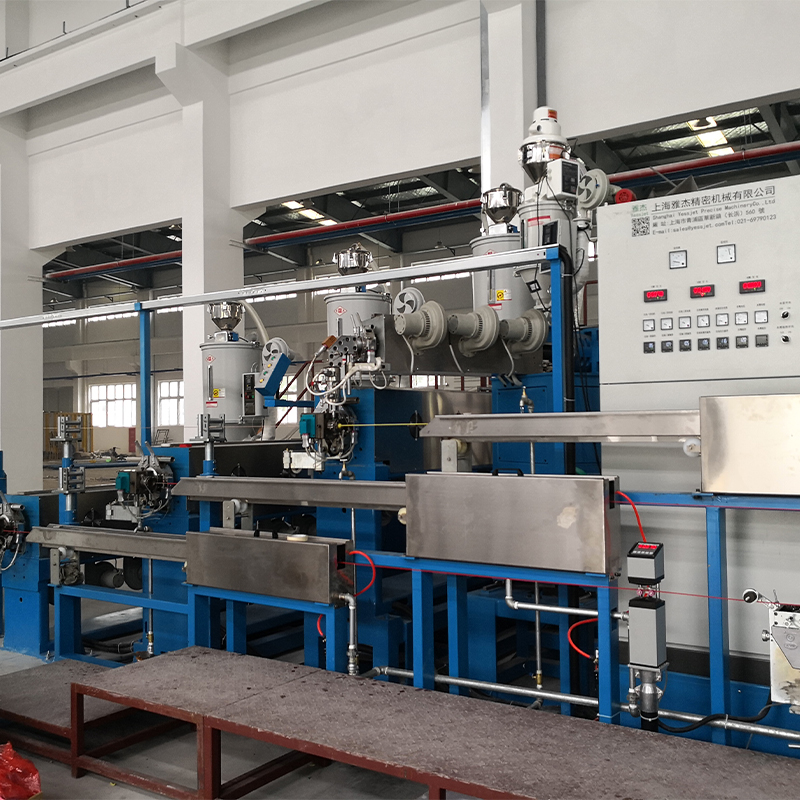
 Full Auto PE PVC High-Performance Cable Extruder Pinagsamang PE/PVC extrusion system na may kontrol sa PLC at multi-zone na pagsubaybay sa temperatura para sa matatag at mataas na precision na produksyon ng pagkakabukod ng cable. Tingnan ang Produkto →
Mga Nakatagong Indicator: Aling Kasalanan ang Nangibabaw sa Mga Tala ng Tunay na Serbisyo
Sa ilang daang naka-log na kaganapan sa mga linya ng PVC, PE at XLPE, ang split ay tagilid. Ang tsart sa ibaba ay nakuha mula sa mga tiket sa pagpapanatili kung saan ang ugat ay nakumpirma sa pamamagitan ng pagsukat sa halip na hulaan.
38% Sensor
22% Relay
18% Elemento
12% na Mga Setting
10% Paglamig
Nangibabaw ang measurement bucket dahil dahan-dahang nabigo ang mga thermocouple. Ang isang uri ng K junction ay nag-o-oxidize at ang error ay gumagapang ng dalawa o tatlong degree sa isang taon, hindi nakikita sa isang matatag na linya ngunit nakamamatay kapag ang isang slope window ay humihigpit o ang isang bagong materyal ay tumatakbo nang mas mainit.
Ang pangalawang balde ay power switching. Ang mga solid-state relay ay kadalasang nabigo nang bahagya: ang device ay gumagana pa rin, ngunit may mas mataas na on-resistance, kaya ang zone ay uminit sa humigit-kumulang 60 porsiyento ng normal na slope nito. Ito ay pumasa sa tseke sa 120 °C at nabigo sa 170 °C, kung kaya't ang alarma ay madalas na lumilitaw lamang sa huling zone o sa panahon ng malamig na pagsisimula ng umaga.
Mga Kumbinasyon ng Sensor at Heater: Mga Nasusukat na Trade-off
Karaniwang bumababa ang pagpili sa oras ng pagtugon laban sa katatagan. Ang isang mabagal na sensor sa loob ng isang maikling slope window ay nagtataas ng parehong fault kahit na ang heater ay ganap na malusog.
Tandaan: ito ay mga kinatawan na halaga na sinusukat mula sa malamig na simula sa isang 90 mm na bariles; nagbabago ang mga tunay na pagpapaubaya sa mass ng bariles, temperatura sa paligid at lalim ng pagpasok ng sensor.
Sa mga linyang may mataas na output ang desisyon ay karaniwang hinihimok ng throughput sa halip na ng alarma. Ang heater band at pagpili ng elemento para sa mga makinang iyon ay mas detalyado sa gabay na ito sa high-efficiency PP/PVC/PE cable extruders .
Kung saan Cluster ang Slope Faults sa Mga Produktong Cable
Ang halo ng produkto sa sahig ng halaman ay nagbabago kung aling mali ang unang lalabas. Ang manipis na pagkakabukod sa data cable ay tumutugon sa isang dalawang-degree na error, habang ang isang makapal na XLPE na pader ay higit na sumisipsip bago lumitaw ang depekto.
- PVC building wire: 34 porsyento
- XLPE power cable: 26 porsyento
- LAN at data cable: 18 porsyento
- Automotive at electronic wire: 14 porsyento
- Iba pa at mga espesyalidad na compound: 8 porsiyento
Ang unang dalawang hiwa ay kumikilos nang iba. Ang PVC building wire ay tumatakbo sa mas mababang temperatura ng pagkatunaw, kung saan nangingibabaw ang mga sensor ng type J at ang moisture sa terminal head ang karaniwang may kasalanan. Ang XLPE power cable ay tumatakbo nang mas mainit at napatay kaagad pagkatapos ng mamatay, kaya ang isang heat-rate fault doon ay nakakagambala din sa cooling profile na nagtatakda ng pagkakabukod ng kristal.
 XLPE PE Cable Extruder na may Cooling Water Tank Pinagsasama ang single-screw extrusion, temperature-controlled heating, at multi-section na tangke ng tubig para sa tuluy-tuloy na XLPE/PE cable insulation na may matatag na paglamig at kontrol sa kapal. Tingnan ang Produkto →
Isang Limang Hakbang na Pagkakasunud-sunod ng Pag-aayos at Kung Ano ang Gastos sa Bawat Hakbang
Magtrabaho sa ganitong pagkakasunud-sunod at karamihan sa mga pagkakamali ay matatagpuan sa loob ng apatnapung minuto, nang hindi nagbubukas ng isang banda ng pampainit.
- Patunayan ang pagbabasa. I-clamp ang isang naka-calibrate na metro sa terminal head at ihambing ito sa HMI. Ang hindi pagkakasundo ng sampung degree o higit pang mga punto sa sensor o sa mga kable nito, hindi sa elemento.
- Suriin ang daanan ng kuryente. Sukatin ang kasalukuyang sa bawat binti sa panahon ng warm-up. Ang isang malusog na zone ay kumukuha ng isang matatag na kasalukuyang; ang isang bagsak na relay ay nagpapakita ng isang kasalukuyang lumulubog habang umiinit ang zone.
- Suriin ang pagkawala ng init. Fan na tumatakbo sa panahon ng warm-up, mamatay ulo bukas, tubig tagas sa jacket, bariles malamig, pinto bukas.
- Suriin ang mga parameter. Uri ng sensor, slope window, minimum gain at mga limitasyon ng PID. Ang isang controller na pinalitan mula sa isa pang makina ay kadalasang nagdadala ng ibang uri ng sensor sa configuration nito.
- Muling ibagay sa ibaba ng agos. Pagkatapos magpalit ng sensor, bahagyang nagbabago ang temperatura ng pagkatunaw, kaya i-verify ang tensyon at diameter bago bitawan ang reel.
Ang huling hakbang na iyon ay ang pinaka-nalaktawan ng mga crew. Kapag stable na ang pagpasok ng init, tumira ang lagkit ng natutunaw at ang paghila sa ibaba ng agos ay kailangang manatiling pare-pareho sa bawat pagbabago ng bilis, na kung ano mismo ang binuo ng isang dedikadong sistema ng pagkontrol ng tensyon.
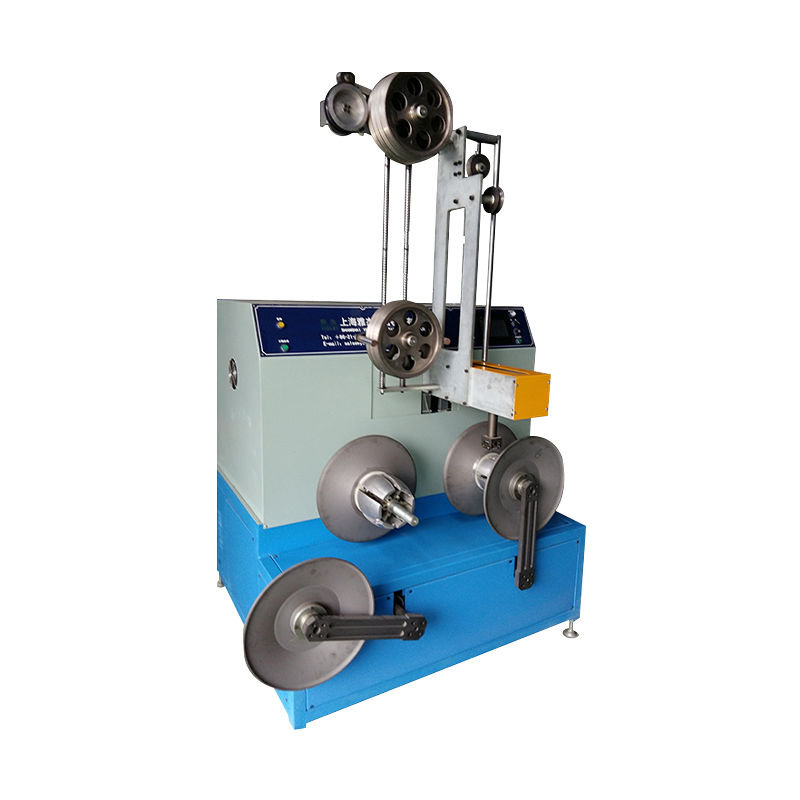
 Wire Cable Tension Control System para sa Stable Winding Real-time na tension regulation accessory para sa cable winding, na tumutulong na maiwasan ang pag-stretch o mga maluwag na reel at mapanatili ang pare-parehong paghila sa ibaba ng agos sa panahon ng mga pagbabago sa bilis. Tingnan ang Produkto →
Reaktibong pag-aayos
Isang hindi planadong oras sa isang 90 mm na linya kasama ang isang na-scrap na reel, na inuulit tuwing apat hanggang anim na linggo habang nananatili sa serbisyo ang drifting sensor. Ang gastos ay nakatago sa restart scrap, hindi sa ekstrang bahagi.
Nakaplanong programa
Taunang pag-calibrate, buwanang infrared scan, at mga ekstrang thermocouples at band sa istante. Ang mga pagkakamali ay matatagpuan sa mga naka-iskedyul na paghinto, kapag ang dalawang oras na window ng pag-aayos ay walang gastos.
Mga Pagitan ng Pagpapanatili at Mga Tala na Nakaligtas sa isang Audit
Ang slope fault ay isang sintomas na nagbibigay ng gantimpala sa nakagawiang atensyon. Ang mga pagitan na ito ay sumasaklaw sa karamihan ng mga pagkabigo na naka-log sa cable extrusion equipment.
- Buwan-buwan: infrared scan ng mga terminal block at relay na koneksyon sa mga loaded zone, naghahanap ng pagtaas sa nakapaligid na baseline.
- Quarterly: torque check sa mga terminal ng heater band sa figure ng tagagawa, dahil ang thermal cycling ay patuloy na lumuluwag sa kanila.
- Taun-taon: tatlong-puntong pag-calibrate ng bawat zone thermocouple at pagpapalit ng anumang bagay na lumalampas sa tatlong degree.
- Taun-taon: trip test ng thermal cut-out at pag-verify na ang over-temperature na proteksyon ay gumagana nang hiwalay sa control loop.
- Patuloy: mga kasalukuyang lagda ng log zone upang ang isang drift trend ay makikita linggo bago ito maging isang shutdown.
Ang panig ng pagsunod ay mas mahalaga kaysa sa inaasahan ng karamihan sa mga operator. Dapat ipakita ng mga machine na ipinadala sa Europe o North America na ang safety limiter ay independiyente sa control thermocouple, at ang mga test record ay maaaring gawin kapag hiniling. Ang mga calibration sheet, mga petsa ng pagpapalit ng elemento at mga cut-out na test log ay ang katibayan, at ang mga ito ay murang panatilihin kung magsisimula ang ugali kapag na-install ang makina.
Kung talagang hindi huminto ang linya para sa isang pagpapalit ng sensor, bibilhin ng storage accumulator ang ilang minutong kinakailangan para magbukas ng terminal head habang patuloy na umiikot ang extruder: accumulator at dancer system para sa tuluy-tuloy na mga linya ng extrusion humawak ng sapat na materyal upang tulay ang isang maikling pagkaantala nang walang malamig na pag-restart.
Tratuhin ang "heater extruder na hindi umiinit sa inaasahang bilis" bilang isang tanong sa pagsukat muna, isang tanong sa kapangyarihan na pangalawa, at isang tanong sa heater ang huli. Ang order na iyon ay tumutugma sa kung saan aktwal na nakatira ang mga fault, at ginagawa nitong apatnapung minutong tseke ang apat na oras na paghinto ng linya.