LANGUAGE
Ang isang cable plant na pinapalitan ang turnilyo sa isang matibay na linya ng pagkakabukod ng PVC ay minsang nag-order ng 4.0 compression ratio, sa makatuwirang tunog na lohika na ang mas maraming compression ay nangangahulugan ng mas mahusay na pagkatunaw. Sa loob ng tatlong shift, ang extruder ay sumisikat, ang temperatura ng natutunaw ay umakyat ng humigit-kumulang 18 °C, at ang mga scorched specks ay umaabot sa die. Walang nasira. Pinipilit ng turnilyo ang isang compound na umabot na sa melt density pabalik sa feed zone, at ang sobrang trabaho ay lumabas bilang init.
Maikling sagot: Ang compression ratio (CR) ay ang volume ng unang feed flight na hinati sa volume ng huling pagsukat ng flight, na sa isang constant-pitch screw ay halos kapareho ng feed channel depth na hinati sa metering channel depth. Ang mga tornilyo sa pangkalahatan ay tumatakbo sa pagitan ng 2.0 at 4.0. Ang matibay na PVC ay karaniwang nakaupo sa 2.0-2.5, plasticized PVC at HDPE sa 2.5-3.5, PP sa 3.0-3.5, at ang mga mabigat na napunong halogen-free na compound ay kadalasang mas mahusay na inihahatid ng isang seksyon ng paghahalo kaysa sa mas mataas na bilang.
Ipinapakita ng mga seksyon sa ibaba kung paano binuo ang numerong iyon, kung ano ang tahimik nitong kinokontrol sa isang cable line, at kung paano ito tukuyin nang hindi nag-order ng pangalawang turnilyo.
Ano ang Talagang Sinusukat ng Compression Ratio
Gumagana ang full-flight screw sa tatlong zone. Ang feed zone ay nagpapanatili ng isang malalim, pare-parehong channel upang ang mga maluwag na pellet ay maaaring bumaba at maihatid pasulong. Ang compression, o transition, ay nag-taper ng zone na dumadaloy at pinipiga ang solidong kama habang ito ay natutunaw. Ang metering zone ay bumabalik sa isang mababaw, pare-pareho ang lalim upang ang pagkatunaw ay umabot sa mamatay sa isang matatag na presyon at isang predictable na bilis.
Inihahambing ng compression ratio ang una at huli sa mga volume na iyon. Dahil nananatiling pare-pareho ang pitch at lapad ng flight sa isang standard na full-flight screw, bumagsak ang volume ratio sa depth ratio: CR = H1 / H2, kung saan ang H1 ay ang feed channel depth at H2 ang metering channel depth.
Ang pisikal na trabaho sa likod ng numero ay density. Ang mga cable compound pellet ay may bulk density na humigit-kumulang 0.5 hanggang 0.7 g/cm3, habang ang parehong polymer bilang isang melt ay malapit sa 0.9 hanggang 1.3 g/cm3. Samakatuwid, ang materyal mismo ay nangangailangan lamang ng humigit-kumulang 1.6 hanggang 2.2 na pagbawas ng volume upang maging isang walang laman na pagkatunaw. Ang compression sa itaas ng figure na iyon ay nagbabayad para sa daloy ng pagtagas sa mga lupain ng flight, para sa presyon na kinakailangan ng die, at para sa batch-to-batch na pagkakaiba-iba sa kung paano kumikilos ang feed.
Kung saan maaaring makaligaw ang isang nameplate number
Ang isang depth ratio ay valid lamang para sa pare-pareho ang pitch at pare-pareho ang lapad ng flight. Kapag nagbago na ang pitch, o nagdagdag ng barrier flight o Maddock-style mixer, ang tunay na ratio ay kailangang magmula sa aktwal na dami ng channel. Sa variable-pitch screws, ang isang mabilis na depth ratio ay maaaring mag-overstate sa epektibong CR ng 10 hanggang 15 porsiyento, na sapat upang itulak ang isang PVC screw mula sa ligtas na bintana nito. Ang mga cable extruder ay samakatuwid ay tinukoy sa bawat compound sa halip na sa bawat laki ng bariles, at ang pagguhit ng tornilyo ay dapat magsaad kung aling paraan ng pagkalkula ang ginamit.
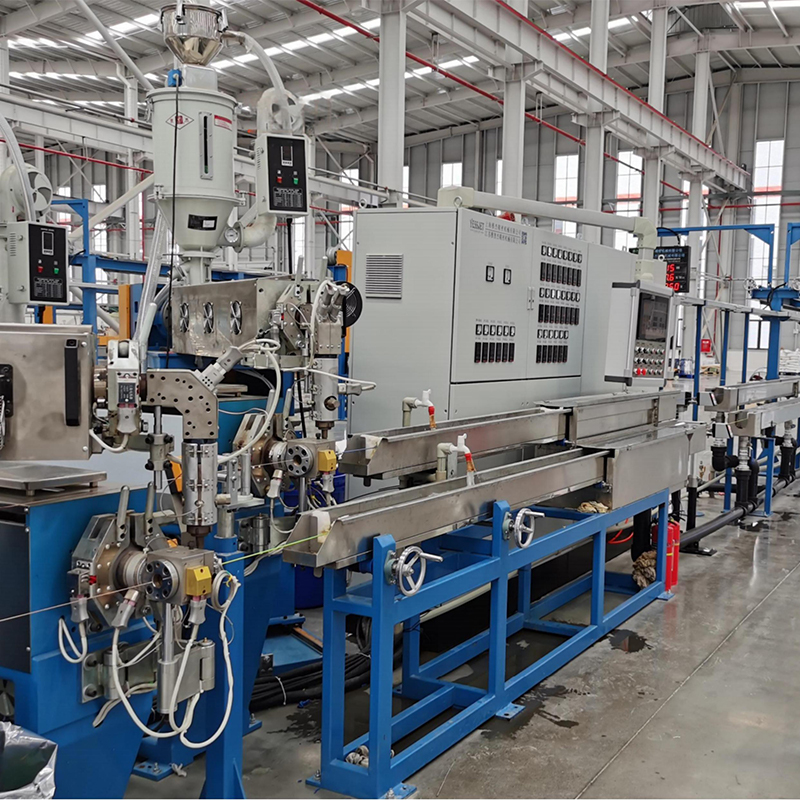
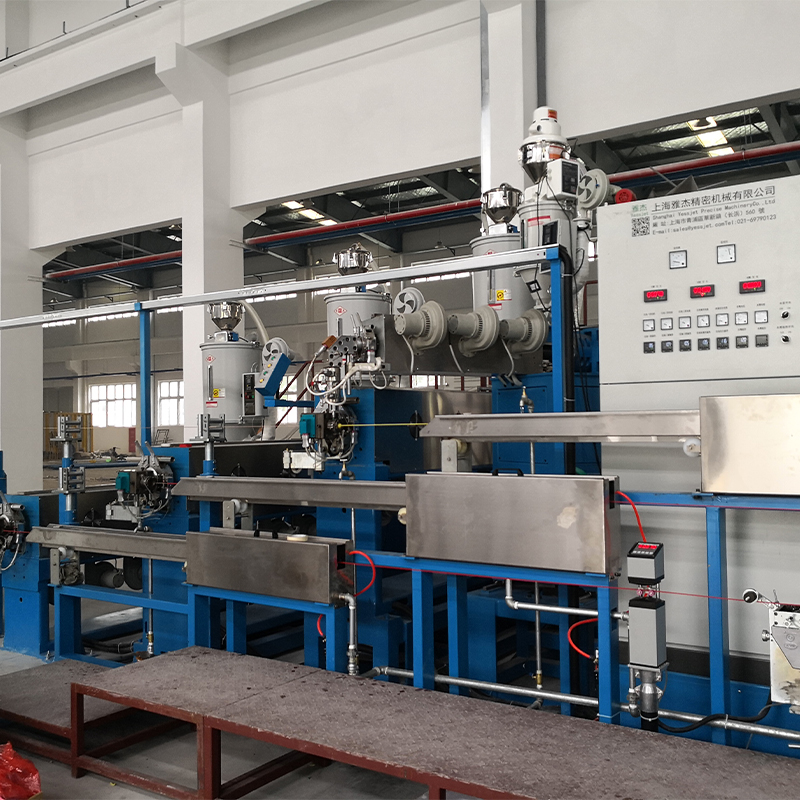 High-Efficiency PP PVC PE Cable Extruder Bilang isang multifunctional core device para sa produksyon ng cable, ang High-Eff PP PVC PE Cable Extruder ay inengineered para sa energy-saving, high-yield extrusion ng insulation layers... Tingnan ang Produkto →
Pagtutugma ng Ratio sa Tambalan na Pinapatakbo Mo
Ang mga compound ng cable ay hindi mapapalitan, at ang compression ratio ay kung saan ang pagkakaiba ay nagiging mekanikal. Tatlong variable ang nagtutulak sa pagpili: kung gaano kalayo ang bumagsak na bulk density habang natutunaw ang materyal, gaano kalaki ang shear heat na tinatanggap ng polymer, at kung gaano abrasive ang formulation.
Matigas at plasticized PVC
Ang unplasticized PVC ay ang pinaka-shear-sensitive na materyal sa isang cable line at karaniwang tumatakbo sa 2.0-2.5 na may mahaba, banayad na paglipat. Ang mas mataas na ratio ay lumilikha ng mga lokal na hot spot na naglalabas ng hydrogen chloride at nag-iiwan ng mga marka ng paso sa loob ng manipis na insulation wall. Pinahihintulutan ng flexible PVC ang 2.5-3.0, kahit na ang mga pabagu-bago ng plasticizer ay ginagawang sulit na panoorin ang feed zone.
PE, HDPE at PP
Ang mga polyolefin ay may mas mataas na lagkit ng pagkatunaw at mas malinis na pag-uugali ng pagkatunaw, kaya tinatanggap nila ang 2.8-3.5 nang walang reklamo. Kadalasang ipinapares ng HDPE sheathing screws ang ratio na iyon sa isang deep feed section at isang 25:1 hanggang 30:1 L/D para ang linya ay maaaring tumakbo nang malakas habang ang pagkatunaw ay nananatiling homogenous.
XLPE at mga crosslinkable compound
Ang XLPE na pinagaling ng peroxide ay isang espesyal na kaso. Ang ahente ng crosslinking ay sensitibo sa oras at temperatura ng paninirahan, kaya ang turnilyo ay dapat bumuo ng presyon nang hindi itinatapon ang shear heat sa natunaw. Ang isang ratio na malapit sa 2.3-3.0, isang maayos na paglipat at mahigpit na kontrol sa temperatura ay higit na mahalaga kaysa sa raw na output. Ang mga compound na malapit na sa pre-cure threshold ay nagpapakita ng mga gel at bukol kaysa sa malinis na pagkatunaw.
Puno, flame-retardant at halogen-free compound
Ang mataas na pag-load ng filler ay nagpapataas ng bulk density, binabawasan ang pagbabago ng volume na kailangang gawin ng tornilyo, at nagsusuot ng mga flight sa parehong oras. Ang isang 2.5-3.5 ratio na sinamahan ng isang hadlang o dispersive mixing section ay tumatalo lamang na itulak ang bilang na mas mataas.
Ang pagpapares ng screw-and-barrel sa mga pamilyang ito ay sumusunod sa isang medyo predictable pattern; ito gabay sa high-efficiency PP, PVC at PE extrusion sumasaklaw sa mga kumbinasyon nang mas detalyado.
Paghahambing ng Mga Karaniwang Cable Extrusion Screw Setup
Ang paghahambing sa ibaba ay nagbubuod sa pinakamadalas na ginagawa ng mga windows cable extruder builder. Tratuhin ang mga numero bilang mga panimulang punto para sa isang panipi sa halip na mga pangkalahatang constant, dahil ang mga supplier ng tambalang nagre-rebisa ng mga formulation at ang bulk density ay gumagalaw sa kanila.
Karaniwang mga window ng compression ratio para sa mga karaniwang compound ng cable; kumpirmahin ang huling geometry laban sa kasalukuyang compound data sheet bago mag-order.
Ano ang Hindi Ipinapakita ng Nameplate Number
Ang dalawang turnilyo na may parehong nakasaad na ratio ay maaaring walang magkatulad, dahil ang linya ay tumutugon sa enerhiya at presyon sa halip na sa geometry lamang. Kapag masyadong mababa ang CR, ang solid bed ay umaabot sa metering zone na bahagyang natunaw at nag-iiba ang output habang ang mga hindi natutunaw na fragment ay dumadaan sa die. Kapag ito ay masyadong mataas, ang parehong kawalang-tatag ay bumabalik mula sa kabaligtaran na direksyon tulad ng temperatura ng pagkatunaw at pag-akyat ng metalikang kuwintas.
Ang kapal ng pagkakabukod ng pader ay ang pinakamabilis na tagapagpahiwatig ng parehong mga problema. Ang tsart sa ibaba ay nagpapakita ng isang 65 mm PE sheathing screw run sa isang hanay ng mga compression ratio; ipinapakita ng mga halaga ang hugis ng epekto sa halip na isang detalye para sa anumang partikular na linya.
4.2%
CR 2.0
2.6%
CR 2.5
1.2%
CR 3.0
2.1%
CR 3.5
4.8%
CR 4.0
Tatlong sukatan ang nasa likod ng kurba na iyon. Nauuna ang katatagan ng matunaw na presyon: lumilitaw ang pagbabagu-bago ng higit sa isang porsyento sa die habang nagkakalat ang kapal ng pader. Ang partikular na enerhiya ay pumapangalawa: ang compression na gumagawa ng kapaki-pakinabang na gawain sa pagtunaw ay nagpapanatili ng kilowatt-hours bawat kilo na flat, habang ang compression na gumagawa lamang ng shear ay nagpapapataas ng figure. Pangatlo ang pagkasuot ng tornilyo, dahil ang pagod na pagsukat ng flight ay tahimik na nagtataas ng epektibong ratio sa loob ng isang taon ng produksyon.
Kung saan ang Compression Ratio ay May Pinakamaraming Timbang
Ang bawat extrusion screw ay may compression ratio, ngunit ang bilang ay nangingibabaw sa mga desisyon sa detalye sa ilang mga cable segment nang higit pa kaysa sa iba.
- 36% PVC insulation at sheathing
- 24% PE at halogen-free sheathing
- 22% XLPE power cable insulation
- 18% LAN at data cable
Ang pattern ay sumusunod sa compound sensitivity kaysa sa dami ng cable. Nakukuha ng PVC ang pinakamalaking bahagi dahil makitid ang window ng pagpoproseso nito at agad na lumilitaw ang isang maling ratio bilang pagkawalan ng kulay o mga depekto sa ibabaw. Sumusunod ang PE at halogen-free sheathing, na hinihimok ng abrasion at dispersion kaysa sa pagiging sensitibo sa init. Ang XLPE power cable screws ay tinukoy nang konserbatibo dahil ang crosslinking chemistry ay nagtatakda ng kisame. Ang LAN at data cable, na may manipis na pader at masikip na capacitance target, ay nakadepende sa pressure stability sa itaas ng lahat ng iba pa.
Para sa XLPE at PE sheathing work, isang turnilyo na tinukoy kasama ng cooling arrangement nito ay karaniwang ang mas ligtas na panimulang punto.
 XLPE PE Cable Extruder na may Cooling Water Tank Ang XLPE PE Cable Extruder w/Water Tank na ito ay inengineered para sa extrusion at paglamig ng XLPE at PE insulated cables, na nagsasama ng high-precision single-screw extruder, t... Tingnan ang Produkto →
Workflow ng Pagpili: Mula sa Compound Data hanggang sa Screw Order
Ginagawa ng anim na hakbang ang compound data sa isang magagamit na detalye ng turnilyo.
- Tanungin ang compound supplier para sa bulk density, melt density, melt flow rate at ang inirerekomendang hanay ng pagproseso. Itinatakda ng bulk-to-melt density ratio ang sahig para sa isang makabuluhang ratio ng compression.
- Tukuyin ang produkto bago ang makina: insulation o sheath, kapal ng pader, tolerance band, laki ng konduktor at ang bilis ng linya na balak mong patakbuhin.
- Ayusin muna ang L/D at output. Sumusunod ang ratio ng compression mula sa lalim ng feed at pagsukat ng channel, kaya ang pagpapasya nito sa paghihiwalay ay nagdudulot ng kompromiso sa ibang lugar.
- Suriin ang haba ng paglipat at rate ng paggugupit, hindi lamang ang ratio. Ang isang 2.8 ratio na kumalat sa isang mahabang transition ay kumikilos na ibang-iba mula sa parehong ratio na puro sa tatlong flight.
- Magpasya kung ang tambalan ay nangangailangan ng isang barrier flight, isang seksyon ng Maddock o isang pin mixer; ang mga puno at mabibigat na kulay na compound ay kadalasang nakakakuha ng higit sa dispersion kaysa sa compression.
- Kumpirmahin ang pitch, lapad ng flight, lalim ng case, allowance sa pagsusuot at ang paraan ng pagkalkula sa drawing, at makuha ang epektibong compression ratio sa pagsulat.
Kapag naayos na ang geometry ng turnilyo, kailangang tumugma dito ang natitirang bahagi ng linya. Ang haba ng paglamig, pag-igting sa pag-take-up, kapasidad ng accumulator at bilis ng pag-coiling ay sumusunod lahat mula sa isang matatag na output ng tunaw.
 Wire At Cable Extrusion Line Mga Tampok 1. Barrel at Screw import mula sa Taiwan na may mataas na extrude capacity. 2. Ang iba't ibang uri ng plastic na materyal ay maaaring pumili ng sarili nilang bariles at turnilyo. EX: PVC, PE, ... Tingnan ang Produkto →
Mga Tala sa Pagsuot, Pagpapanatili at Pagsunod
Ang tornilyo ay isang bahagi ng pagsusuot, at ang ratio ng compression nito ay umaanod. Ang mga nitrided flight ay nawawala ang lalim ng case laban sa mga napunong compound, at kapag ang metering channel ay lumalim ng ilang ikasampu ng isang milimetro, bababa ang epektibong ratio at nagbabago ang pag-uugali ng pagkatunaw kasama nito. Ang mga linyang matatag sa pagkomisyon ay nagsisimulang magpakita ng kapal ng pader na nakakalat, at kadalasan ang sanhi ay ang turnilyo sa halip na ang tambalan.
- Sukatin ang panlabas na diameter ng flight at lalim ng channel sa bawat taunang shutdown at ihambing ang mga pagbabasa sa orihinal na drawing.
- Subaybayan ang tiyak na enerhiya bawat kilo; ang isang mabagal na pataas na trend ay isa sa mga pinakamaagang palatandaan ng pagkasira at ng nagbabagong compression ratio.
- Panatilihing magkasama ang pagguhit ng tornilyo, grado ng materyal at mga rekord ng heat treatment upang ang isang kapalit ay maaaring ma-quote nang walang muling pag-engineering.
- Muling suriin ang profile ng pag-init ng bariles at anumang paglamig ng tornilyo sa tuwing nagbabago ang tambalan; parehong maaaring i-offset ang katamtamang mga limitasyon ng geometry nang walang bagong turnilyo.
Nakadepende din ang uptime sa buffering screw output downstream. Accumulator at dancer system para sa tuluy-tuloy na mga linya ng extrusion hawakan ang materyal sa pamamagitan ng mga pagbabago sa reel upang hindi na kailangang huminto ang extruder, na nagpapanatili sa kasaysayan ng pagkatunaw na pare-pareho mula sa unang metro hanggang sa huli.
Ang compression ratio ay isang numero na nagpapasya kung saan ginagawa ng turnilyo ang pagtunaw nito. Itugma ito sa pagbabago ng density at shear tolerance ng compound, panatilihing sapat ang tagal ng transition para matunaw nang hindi nakakapaso, at i-verify ang totoong dami ng channel sa halip na magtiwala sa depth ratio na kinuha mula sa isang drawing. Sa isang cable line, iyon ang kadalasang pagkakaiba sa pagitan ng stable insulation wall at isang linggong scrap.