LANGUAGE
Ang 70 mm PVC insulation line na tumatakbo sa 300 m/min ay gumagawa ng humigit-kumulang 36 km ng insulated core sa loob ng dalawang oras na window. Kung ang natapos na diameter ay naaanod ng 0.05 mm sa labas ng tolerance ng customer sa loob ng sampung minuto ng window na iyon, ilang kilometro ng core ang magiging scrap, ang take-up spool ay kailangang i-rework, at ang deviation ay karaniwang makikita sa papasok na inspeksyon ng customer kaysa sa sarili mong palapag.
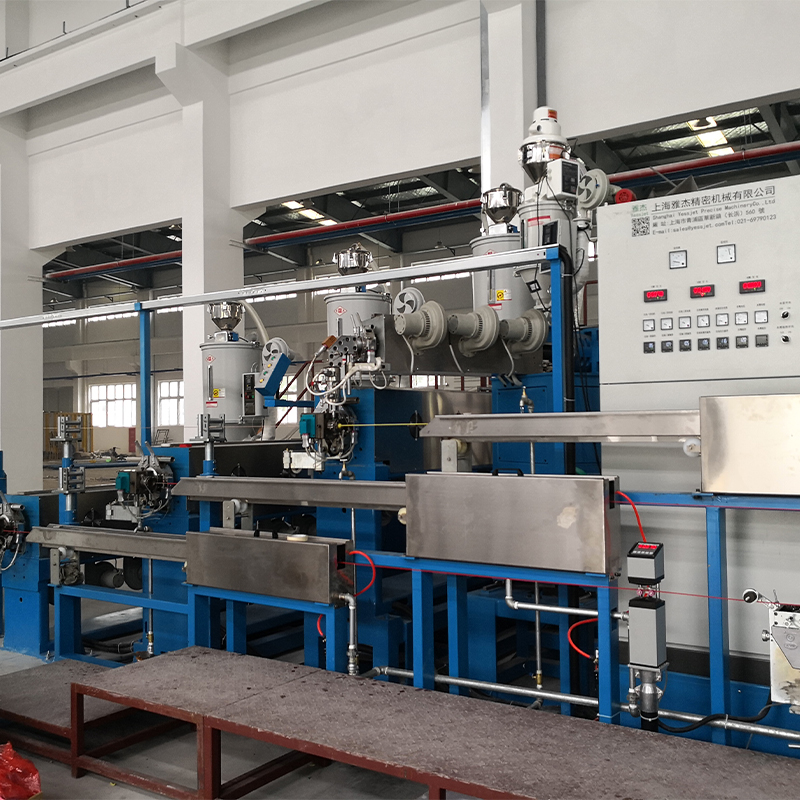
Ang kontrol sa proseso ng pagpilit ay ang hanay ng mga loop ng feedback na pumipigil sa kinalabasan na ito. Ito ay nagtataglay ng temperatura ng pagkatunaw, presyon ng pagkatunaw, bilis ng turnilyo, bilis ng linya, diameter at pag-igting sa loob ng tinukoy na mga bintana, minuto-minuto, at itinatala nito kung ano ang gumagalaw kapag nagkamali.
Ang maikling sagot: patatagin muna ang matunaw, pagkatapos ay ang sukat, pagkatapos ay ang pag-igting. Ang katatagan ng temperatura at presyon ay nagpapasya kung ang kapal ng pader ay nananatili; diameter at capacitance feedback magpasya kung ang tolerance hold; ang pag-igting at akumulasyon ay nagpapasya kung ang linya ay mananatili sa isang pagbabago nang walang tigil. Ibagay ang mga ito sa ganoong pagkakasunud-sunod, dahil ang bawat loop ay nakakagambala sa isa sa ibaba ng agos nito.
Ang isang linya na nagla-log ng natutunaw na presyon, mainit na diameter, kapal ng pader at pag-igting sa isang segundong pagitan ay karaniwang magpapakita kung saan ang mga pagkalugi ay makikita sa loob ng isang linggong pagtakbo, bago pa mabigyang-katwiran ang anumang pag-upgrade ng hardware.
Limang Control Loop na Nagpapasya Kung Mananatili ang Pader
Ang kontrol sa proseso sa isang linya ng extrusion ay hindi isang controller. Ito ay limang mga loop na nakikipag-ugnayan, at ang pakikipag-ugnayan ang nagpapahirap sa trabaho.
Thermal na profile
Lima hanggang pitong barrel zone na hawak sa loob ng 3 degrees C, die zone sa loob ng 2 degrees C.
Matunaw ang presyon
Transducer sa unahan ng screen pack, katatagan sa loob ng 1 porsiyento ng setpoint.
Bilis ng turnilyo at linya
Ang screw rpm ay nakamapa sa bilis ng linya, na may draw-down na 1.4 hanggang 1.6 para sa PVC insulation.
Dimensional na feedback
Laser gauge 6 hanggang 8 m mula sa die, capacitance gauge para sa kapal ng pader at eccentricity.
Pag-igting at akumulasyon
Posisyon ng mananayaw, pagkuha ng tensyon sa mga newton, at 30 hanggang 90 segundo ng haba ng nakaimbak.
Ang temperatura ng pagkatunaw ay ang pinakamabagal na loop at ang pinakamadalas na itinakda ng pakiramdam. Sa isang tipikal na linya ng insulation, ang 5 degrees C drift sa metering zone ay nagbabago ng sapat na lagkit upang ilipat ang natapos na diameter ng 0.02 mm hanggang 0.04 mm sa pare-pareho ang bilis ng turnilyo. Dapat suriin ang mga thermocouples laban sa isang reference bawat quarter, dahil ang isang sensor na bumabasa ng 4 degrees C na mababa ay karaniwang binabayaran ng isang operator na nagtataas ng setpoint at hindi na ito ibabalik.
 Full Auto PE PVC High-Performance Cable Extruder Ang Full Auto PE PVC High-Perf Cable Extruder ay isang pinagsamang sistema ng produksyon na idinisenyo upang suportahan ang mga tagagawa ng cable sa mahusay, mataas na katumpakan na produksyon. Ito sp... Tingnan ang Produkto →
Itinatakda ng screw geometry kung gaano karaming trabaho ang kailangang gawin ng loop ng temperatura. Ang compression ratio na tumugma sa compound ay gumagawa ng flat pressure profile; lumalabas ang isang mismatch bilang tumataas na presyon ng ulo na walang halaga ng pag-tune ng PID na aalisin. Ang kundisyon ng screen pack ay kabilang sa control plan para sa parehong dahilan: ang bahagyang naka-block na pack ay nagpapataas ng presyon ng ulo at nagbabago ng output ng 2 hanggang 5 porsiyento. Ang relasyon sa pagitan ng disenyo ng tornilyo, output at katatagan ng kontrol ay sakop dito gabay sa extruder na may mataas na kahusayan .
Ang diameter at kapal ng pader ay kung saan nakikita ng customer ang kontrol. Ang isang laser gauge na naka-mount 6 hanggang 8 m mula sa die ay nagbabasa ng mainit na diameter, na tumatakbo ng 8 hanggang 12 porsiyentong mas malaki kaysa sa malamig na diameter sa isang PE insulation line, kaya ang controller ay dapat na kumilos patungo sa malamig na mga target habang ang gauge ay nakikitang mainit. Ang pag-igting ay nagsasara ng kadena: ang pagkuha ng pag-igting na hawak sa loob ng ilang porsyento ay nagpapanatili sa core round at pinipigilan ang mga itaas na layer mula sa pagkagat sa pagkakabukod sa spool.
Manu-mano, Basic PLC at Closed-Loop Control Kumpara
Lumilitaw ang tatlong arkitektura ng kontrol sa parehong palapag ng tindahan, at lumalabas ang pagkakaiba sa mga numero kaysa sa mga polyeto.
Pamamaraan ng kontrol
Ano ang kinokontrol
Paglihis ng diameter
Start-up scrap bawat pagbabago
Oras ng pagbabago
Manwal
Ang bilis ng turnilyo at take-up na itinakda ng mata at tunog
/- 0.08 mm
120 hanggang 200 m
25 hanggang 40 min
Basic PLC, bukas na loop
Mga setpoint na gaganapin, mga alarm lang, walang feedback sa produkto
/- 0.04 mm
60 hanggang 100 m
15 hanggang 25 min
Closed loop na may gauge at tension feedback
Ang diameter, kapal ng pader, presyon ng pagkatunaw at pag-igting ay patuloy na kinokontrol
/- 0.015 mm
20 hanggang 40 m
8 hanggang 12 min
Talahanayan: mga indikatibong banda ng pagganap para sa isang 70 mm PVC insulation line; ang aktwal na mga numero ay nakasalalay sa tambalan, disenyo ng turnilyo at pagsasaayos ng pagkuha.
Ang ikaapat na hanay ay ang nagbabayad. Ang pagputol ng start-up na scrap mula 150 m hanggang 30 m bawat changeover, sa isang linya na nagpapalit ng produkto ng walong beses sa isang linggo, ay nakakatipid ng humigit-kumulang 960 m ng natapos na core linggu-linggo bago mabilang ang anumang pagpapabuti sa steady-state na ani.
Mga Nakatagong Sukatan: Kung Saan Talagang Nauupo ang mga Pagkalugi
Ang mga diameter chart ay madalas na mukhang mahusay bago pa ang isang linya ay tunay na nasa ilalim ng kontrol. Ang pag-log sa isang mas malawak na hanay ng mga variable sa isang solong 24 na oras na pagtakbo ay karaniwang muling namamahagi ng larawan ng pagkawala.
Diameter drift
34%
34%
Pumatak ang tensyon
26%
26%
Matunaw na temperatura
18%
18%
Magsuot ng tornilyo
12%
12%
Halumigmig
10%
10%
Ang bawat dahilan ay may iba't ibang pag-aayos, at ang una lamang ang malulutas sa pamamagitan ng pagbili ng mas mahusay na gauge.
- Tumindi ang tensyon sa changeover: naabot ng mananayaw ang limitasyon sa paglalakbay nito at mawawala ang laman ng accumulator bago matapos ang splice. Ang pag-iimbak ng 30 hanggang 90 segundo ng bilis ng linya ay isang desisyon sa disenyo, hindi isang nakuha ng controller.
- Pangangaso ng temperatura ng pagkatunaw: kadalasan ay isang cooling fan na nagbibisikleta nang napakalakas o isang heater band na may mahinang contact, na nakikita bilang isang 30 hanggang 60 segundong oscillation sa presyon ng ulo.
- Pagsuot ng tornilyo at bariles: ang paglaki ng clearance na 0.1 mm sa seksyon ng pagsukat ay maaaring mabawasan ang output ng 3 hanggang 6 na porsyento at itulak ang mga operator na taasan ang bilis ng turnilyo, na nagpapataas ng temperatura ng pagkatunaw.
- Material moisture: ilang daang ppm ng moisture sa PVC compound ay lumilikha ng mga void na masayang binabasa ng diameter gauge bilang magandang produkto.
Ang pag-igting ay ang loop na kadalasang naiiwang bukas sa mga linya na kung hindi man ay nagpapatakbo ng mga modernong kontrol, at ito ang unang lugar na titingnan kapag tumaas ang scrap nang walang anumang diameter na alarma.
 Wire Cable Tension Control System Dinisenyo para sa tumpak na regulasyon ng pag-igting ng cable, ang Wire Cable Tension Control Systems ay mahalagang kagamitan para sa mga proseso ng cable winding. Ang pangunahing tungkulin nito ay nasa re... Tingnan ang Produkto →
Kung saan ang Pagsusumikap sa Pagkontrol ang Pinakamahusay, ayon sa Uri ng Cable
Ang pagbabalik ng kontrol sa pamumuhunan ay naiiba nang husto ayon sa pamilya ng produkto, dahil iba-iba ang halaga ng materyal, pagpapaubaya at bilis ng linya.
Power cable, XLPE MV at LV - 38%
LAN at datacom - 26%
Building wire, PVC at UPVC - 16%
Automotive at electronic wire - 12%
Espesyalidad at iba pa - 8%
Nangibabaw ang XLPE power cable sa pagbabalik dahil masikip ang wall tolerance, mahal ang compound at ang isang scrap kilometer ay nagkakahalaga ng ilang beses kaysa sa isang scrap kilometer ng PVC building wire. Pangalawa ang LAN cable dahil ang mga limitasyon ng kapasidad at eccentricity ay hindi matutugunan ng kasanayan ng operator lamang; ang isang 5 porsiyentong eccentricity na kisame ay nangangailangan ng tuluy-tuloy na pagsukat at pagwawasto. Ang wire ng gusali ay higit na mapagpatawad sa eccentricity ngunit tumatakbo sa 600 hanggang 1200 m/min, kung saan tinutukoy ng speed regulation at take-up tension kung mabebenta ang spool. Ang mga gantimpala sa automotive at electronic wire ay pangunahing kontrolin sa pamamagitan ng repeatability sa maraming maiikling pagtakbo.
Pagkakasunud-sunod ng Commissioning: Anim na Hakbang na Naka-lock sa Mga Setting
Ang isang bago o muling itinayong linya ay mas mabilis na umabot sa stable na kontrol kapag nasunod ang pagkakasunud-sunod sa ibaba, sa halip na i-tune ang lahat nang sabay-sabay.
Hakbang 1: Baseline bago baguhin ang anuman
Mag-log melt pressure, mainit at malamig na diameter, kapal ng pader at pag-igting sa pag-take-up sa isang segundong pagitan para sa isang buong shift. Ang rekord na ito ang tanging maaasahang patunay na nakatulong ang pagbabago sa ibang pagkakataon.
Hakbang 2: I-mount ang mga sensor para sa proseso, hindi ang cabinet
Ilagay ang laser gauge sa layong 6 hanggang 8 m mula sa die upang matunaw ang pagkatunaw, panatilihing nauuna ang pressure transducer sa screen pack, at i-mount ang load cell kung saan hindi ito maaaring bias ng web friction.
Hakbang 3: I-tune ang mga loop sa pagkakasunud-sunod
Una ang temperatura, pagkatapos ay matunaw ang presyon, pagkatapos ay sukat, pagkatapos ay pag-igting. Ang pag-tune ng tensyon bago maging matatag ang temperatura ay gumagalaw lamang sa oscillation sa paligid ng linya.
Hakbang 4: Bumuo ng talahanayan ng ratio ng bilis
Itala ang turnilyo rpm laban sa bilis ng linya para sa bawat laki at tambalan. Ang mga operator na nagsisimula sa isang kilalang ratio ay umaabot sa mabibiling produkto sa isang katlo ng oras.
Hakbang 5: Isulat ang changeover routine
Punan ang nagtitipon, iparada ang mananayaw sa kalagitnaan ng paglalakbay, dugtungan, pagkatapos ay unti-unting bitawan ang imbakan. Ang routine ay kung ano ang nagpapanatili sa extruder na lumiliko habang ang take-up ay nagpapalit.
 Accumulator Dancer(cable storage rack) Ang Accumulator Dancer (Cable Storage Rack) ay isang propesyonal na cable management device na ginawa upang ma-optimize ang mga daloy ng trabaho sa pagpoproseso ng cable. Available sa vertical at hori... Tingnan ang Produkto →
Hakbang 6: Ibigay na may mga limitasyon sa pagsulat
Ang mga limitasyon sa kontrol, mga limitasyon ng alarma at ang pagkilos na kinakailangan ng bawat alarma ay dapat nasa isang sheet sa linya, hindi sa isang commissioning file.
Pagpapanatili, Pag-calibrate at Pagsunod
Ang kalidad ng kontrol ay tahimik na nabubulok. Pinapanatili ng isang pagkakalibrate at inspeksyon na plano ang mga loop na mapagkakatiwalaan sa pagitan ng mga overhaul.
- Ang pag-verify ng mga thermocouple kada quarter laban sa isang reference, na may tolerance na 5 degrees C.
- I-zero ang melt pressure transducer buwan-buwan at i-recalibrate ito tuwing 12 buwan.
- Sinusuri ang laser diameter gauge laban sa isang traceable master tuwing 6 na buwan.
- Pag-calibrate ng posisyon ng mananayaw at mga tension load cell taun-taon.
- Pagsukat ng clearance ng tornilyo at bariles tuwing 4,000 hanggang 6,000 oras ng pagtakbo.
- Pagpapanatili ng mga tala ng parameter ng kontrol sa bawat lot ng produksyon, bilang hinihiling ng customer at karaniwang mga kinakailangan.
Ang pagsunod ay higit sa lahat ay isang pagsasanay sa dokumentasyon kapag ang hardware ay tama. Ang mga pamantayan ng cable tulad ng IEC 60227, IEC 60502, UL 44, UL 83 at GB/T 5023 ay tumutukoy sa mga sukat na dapat matugunan; ang proseso ng control system ay gumagawa ng katibayan na sila ay natugunan sa bawat metro. Ang pagpapanatiling mga log ng diameter at kapal ng pader sa bawat lote ay nagiging isang pag-audit sa pagkuha ng file sa halip na isang muling pagsubok.
Ang kaligtasan ay kabilang sa parehong plano. Ang pag-iingat sa umiikot na kagamitan sa pagkuha, magkakaugnay na emergency stop at kontroladong pag-access sa ulo ng patayan sa panahon ng paglilinis ay hindi mga opsyonal na karagdagang sa isang linya na tumatakbo nang walang nag-aalaga sa magdamag. Dapat ding itakda ang mga limitasyon sa alarm upang mag-react ang mga operator bago lumabas ang scrap, hindi pagkatapos matapos ang spool.
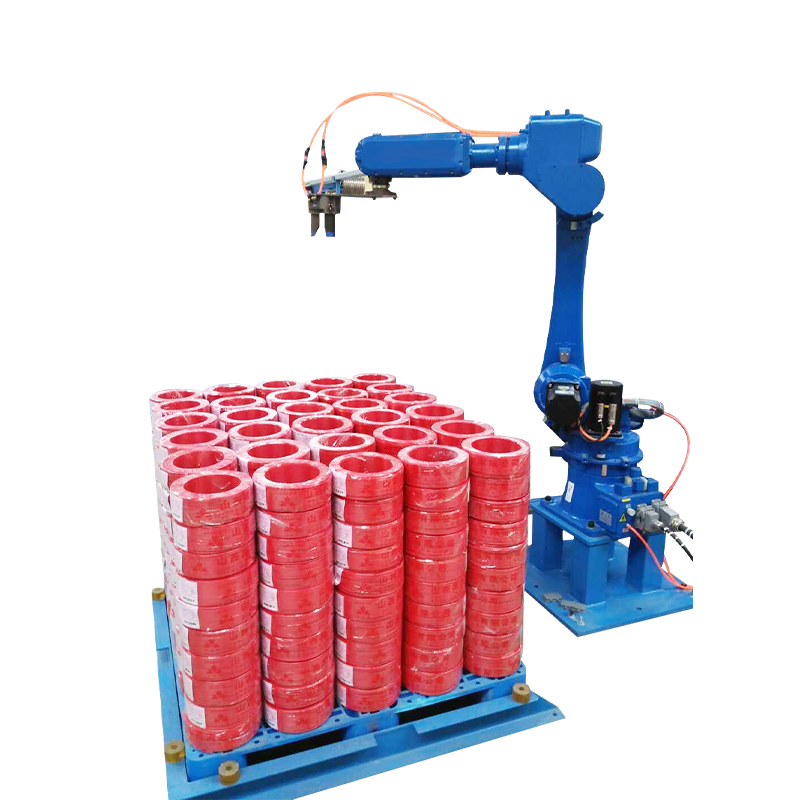
Ang kontrol sa proseso ng pagpilit ay pinakamahusay na hinuhusgahan sa dulo ng linya. Ang isang extruder na nagbibigay ng variable na core sa coiler ay inilipat lamang ang problema sa ibaba ng agos, kung saan ito ay nagiging isang tension fault, isang oval spool o isang tinanggihang papag. Iyon ang dahilan kung bakit kailangang sundin ng pagsukat ang produkto: diameter at kapal ng pader sa die, pag-igting at haba sa coiler, at pagkakakilanlan ng reel sa punto kung saan robotic palletizing system para sa cable reel handling pumalit.
Ang Jiangsu Yessjet Precise Machinery ay gumagawa ng extrusion, coiling, packaging at palletizing equipment bilang isang konektadong linya, na mahalaga sa kontekstong ito. Ang mga loop na may diameter sa die at ang mga loop na may tensyon sa coiler ay kailangang idisenyo sa isa't isa sa isip, at ang isang manufacturer na nagsusuplay sa magkabilang dulo ng chain na iyon ay maaaring ibagay ang mga ito nang magkasama sa halip na sisihin ang isa para sa isa.