LANGUAGE
Isang cable processor sa Southeast Asia ang nagpalit kamakailan ng extrusion-grade polyethylene compound para sa isang mas murang injection-grade resin upang makatipid ng humigit-kumulang US$0.12 kada kilo. Ang unang oras ng pagtakbo ay mukhang normal. Sa ikalawang oras, ang kapal ng pader ay naanod sa labas ng tolerance, lumitaw ang pagkawaksi sa ibabaw, at halos 12 porsiyento ng output ng shift na iyon ay kailangang hubarin at muling iproseso. Ang dagta ay hindi masama; ito ay simpleng maling grado para sa isang extruder.
Ang karanasang iyon ay tumuturo sa konklusyon na ang artikulong ito ay binuo sa paligid: ang mga extrusion grade polymer ay hindi isang label sa marketing. Ang mga ito ay mga polymer formulation na may mas mataas na molecular weight, isang sadyang balanseng molecular weight distribution, at isang mas mababang melt flow index, lahat ay inengineered upang hawakan ang kanilang hugis at mga sukat kapag itinulak sa isang die sa mataas na bilis. Ang pagpili sa presyo lamang ay halos palaging nagkakahalaga ng mas malaki sa scrap, downtime, at tinanggihang cable kaysa sa maliit na premium na natitipid nito.
Pangunahing konklusyon
Ang lakas ng pagkatunaw, katatagan ng daloy, at thermal resistance ay magpapasya kung ang isang materyal ay tumatakbo nang malinis sa isang extrusion line. Ang mga injection-grade resin ay kulang sa lakas ng pagkatunaw upang mahawakan ang dimensional tolerance sa isang die, kaya naman ang mga extrusion grade ay tinukoy para sa cable insulation at sheathing.
Ano ang Tinutukoy ng Marka ng Extrusion Polymer
Tatlong masusukat na katangian ang naghihiwalay sa mga extrusion-grade polymer mula sa kanilang mga injection-grade na katapat. Kapag malinaw na ang mga ito, nagiging mas predictable ang natitirang materyal na pagpili.
- Molekular na timbang at pamamahagi: Ang mga marka ng extrusion ay nasa mas mataas na molecular-weight na dulo ng isang resin family. Ang mas mahahabang polymer chain ay nagbibigay sa tunaw ng lakas na makukuha mula sa die at sukat sa isang pare-parehong layer ng pagkakabukod o kaluban, sa halip na mapunit o lumubog.
- Melt flow index (MFI o MFR): Karamihan sa mga extrusion-grade na PE at PP resin ay nasa hanay na 0.3 hanggang 5 g/10 min, habang ang mga grado ng iniksyon ay kadalasang tumatakbo sa pagitan ng 8 at 60 g/10 min. Ang mas mababang MFI ay nangangahulugan na ang tunaw ay lumalaban sa sagging at pinapanatili ang cross-section nito habang ito ay lumalamig.
- Mamatay swell at matunaw lakas: Ang lakas ng pagkatunaw ay ang paglaban sa pag-uunat, at ang die swell ay ang natural na pagpapalawak ng natunaw habang ito ay lumalabas sa die. Ang mga marka ng extrusion ay pinananatiling predictable ang paglaki ng die, kaya ang haba ng die land, draw-down na distansya, at cooling profile ay maaaring idisenyo nang may kumpiyansa.
- Thermal stabilization: Ang mga extrusion compound ay nagdadala ng mga stabilizer na tumutugma sa mas mahabang oras ng paninirahan sa barrel at mas mataas na pagkakalantad sa temperatura sa die. Ito ang pinakamahalaga para sa PVC at XLPE, kung saan ang hindi nakokontrol na pagkasira ay lumilikha ng mga itim na batik at mga depekto sa ibabaw.
Mga karaniwang extrusion-grade na pamilya para sa produksyon ng cable
LDPE / LLDPE
MFI 0.5–2. Flexible at lumalaban sa stress-crack. Ginagamit para sa insulation at light-duty jacket sa telecommunication at building wire.
HDPE
MFI 0.3–1.5. Matigas na may mataas na lakas ng makunat. Ginagamit para sa mga duct, conduit, at heavy-duty na panlabas na jacket.
PVC
K-value 65–75 para sa mga flexible formulation. Likas na flame-retardant at madaling maplastikan. Ang default para sa low- at medium-voltage sheathing.
PP
MFI 0.5–3. Mababang density, magandang paglaban sa kemikal. Karaniwan sa automotive cable insulation at filler tape.
XLPE
Cross-linkable PE compound na may MFI na humigit-kumulang 1 bago gamutin. Mataas na dielectric strength at 90°C tuloy-tuloy na rating. Pamantayan para sa medium- at high-voltage insulation.
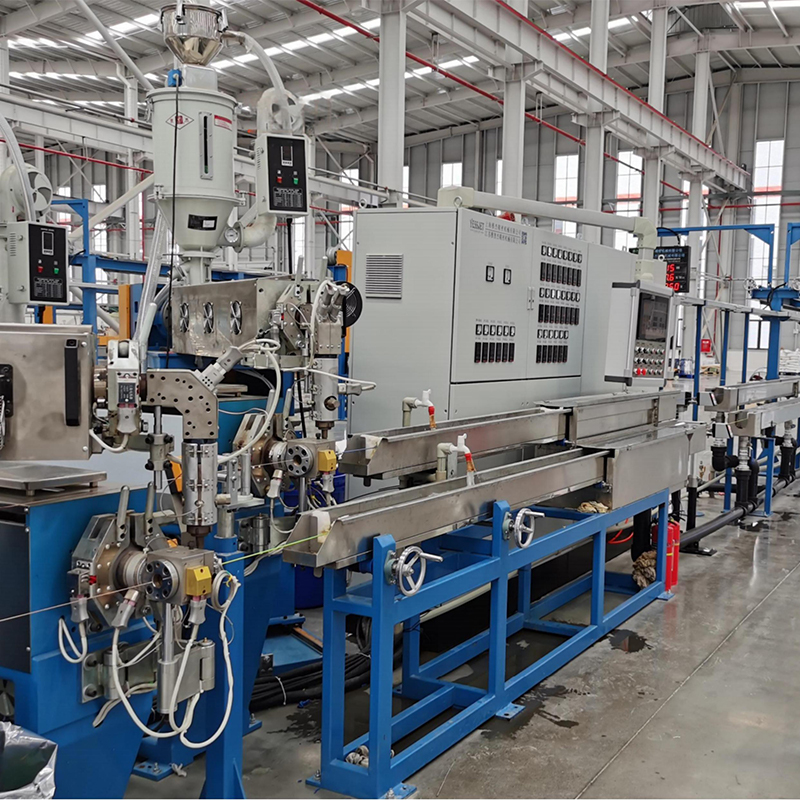
Dahil ang PE at PVC ay account para sa karamihan ng cable extrusion volume ayon sa tonelada, ang extruder configuration ay mahalaga gaya ng compound chemistry. Ang isang makina na humahawak sa parehong PE at PVC nang walang re-tooling ay nagbibigay-daan sa isang halaman na putulin ang oras ng pagbabago at maiwasan ang cross-material na kontaminasyon. Isang halimbawa ay ang full-auto PE/PVC high-performance cable extruder, na pinagsasama ang dual-purpose screw, precision temperature control, at quick barrel-release feature para sa compound switching.
 Full Auto PE/PVC Mataas-Performance Cable Extruder na may Dual-Purpose Screw Sinusuportahan ng extruder na ito ang mabilis na paglipat sa pagitan ng PE at PVC nang walang muling pag-tool, na pinagsasama ang dual-purpose screw at tumpak na kontrol sa temperatura. Ito ay nababagay sa mga halaman na naglalayong bawasan ang pagbabago ng oras at panganib sa kontaminasyon. Tingnan ang Produkto →
Grade ng Extrusion vs Grade ng Injection: Isang Direktang Paghahambing
Ang paghahambing sa ibaba ay nagpapakita ng mga praktikal na pagkakaiba na nakakaapekto sa isang linya ng produksyon ng cable. Ipinapalagay ng mga numero ang PE o PP resin family; Ang PVC ay karaniwang na-rate ng K-value sa halip na MFI.
Ari-arian
Extrusion Grade
Marka ng iniksyon
Epekto sa Produksyon
MFI (g/10 min)
0.3–5
8–60
Dimensional na kontrol pagkatapos ng mamatay
Matunaw lakas
High
Mababa hanggang katamtaman
Pinipigilan ang sagging at neck-in
Mamatay swell pag-uugali
Mahuhulaan
Malaki ang pagkakaiba-iba
Pagkakapareho ng kapal ng pader
Pamamahagi ng bigat ng molekular
Pinasadya, madalas bimodal
Mas makitid
Balanse ng output at katatagan
Thermal stabilizer loading
Extended
Standard
Lumalaban sa pagkasira sa panahon ng paninirahan
Presyo ng premium
Baseline 5% hanggang 15%
Baseline
Binabayaran ng mas mababang rate ng scrap ang premium
Ang mga halaga ay karaniwang mga saklaw ng sanggunian para sa mga compound ng cable extrusion. Palaging i-verify laban sa teknikal na datasheet ng supplier.
Sa pagsasagawa, ang premium para sa isang extrusion grade ay mababawi kung kahit isa o dalawang porsyentong mas kaunting scrap ay ginawa. Ang isang 12 porsiyentong scrap event, tulad ng sa pambungad na halimbawa, ay nagkakahalaga ng higit pa kaysa sa anumang materyal na pagtitipid.
Mga Nakatagong Sukatan: Pagbabasa ng MFI nang Tama para sa Cable Extrusion
Ang numero ng MFI ng spec sheet ay naglalarawan kung paano dumaloy ang polymer sa isang karaniwang die sa isang nakapirming load, hindi kung paano ito kumikilos sa iyong kumbinasyon ng screw at die. Ang chart sa ibaba ay nagpapakita ng mga tipikal na extrusion-grade na halaga ng MFI para sa mga polymer na nangingibabaw sa pagkakabukod ng cable at sheathing. Inalis ang PVC dahil na-rate ito ng K-value.
LDPE 0.8
LLDPE 1.0
HDPE 0.5
PP 1.5
XLPE 1.0
Karaniwang melt flow index sa g/10 min para sa extrusion-grade cable polymer. Ang PVC ay na-rate ng K-value at hindi ipinapakita.
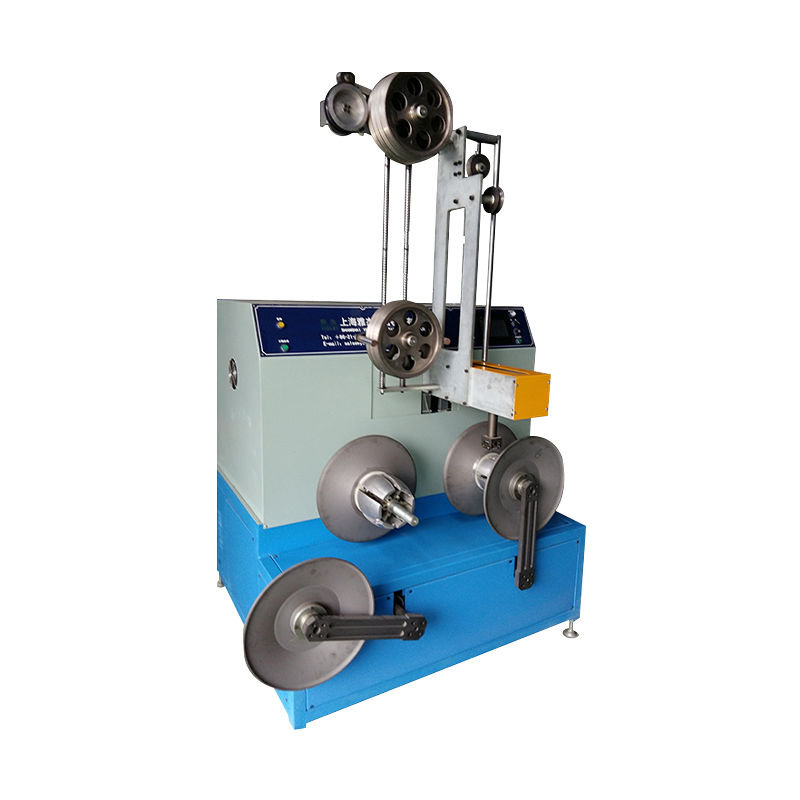
Ang nakatagong sukatan sa likod ng MFI ay ang katatagan ng temperatura ng pagkatunaw. Kung hindi mahawakan ng extruder ang temperatura ng pagkatunaw sa loob ng ±3°C sa die, kahit na ang tamang tinukoy na grado ay magpapakita ng pagkakaiba-iba ng diameter. Screw geometry, barrel cooling, at upstream tension control ang lahat ng feed sa stability na iyon. Para sa mga linya na dapat patuloy na tumakbo sa pamamagitan ng mga pagbabago sa reel, accumulator at dancer system para sa tuluy-tuloy na mga linya ng extrusion panatilihing matatag ang tensyon at bilis upang ang extruder ay makakita ng patuloy na pagkarga.
Pamamahagi ng Extrusion Grade Polymers sa Wire at Cable
Ang mga gumagawa ng cable ay bihirang gumamit ng lahat ng pamilya ng polimer nang pantay. Ang pamamahagi sa ibaba ay nagpapakita ng karaniwang pagkonsumo sa buong sektor ng wire at cable.
PVC – 34%
XLPE – 26%
LDPE / LLDPE – 18%
HDPE – 8%
PP – 10%
Iba pa – 4%
Ang PVC ay nangunguna dahil ito ay mura, likas na lumalaban sa apoy, at madaling iproseso sa katamtamang temperatura, na ginagawa itong nangingibabaw sa paggawa ng mga wire at mababang boltahe na mga cable. Sumusunod ang XLPE dahil sa lakas ng dielectric nito at mas mataas na thermal rating, halos 90°C na tuloy-tuloy sa karamihan ng mga pamantayan, na ginagawa itong default para sa mga kable ng kuryente na katamtaman at mataas ang boltahe. Ang mga marka ng PE ay ang mainstay ng pagkakabukod ng cable ng komunikasyon, at ang PP ay lumago sa mga wiring ng sasakyan dahil sa paglaban sa kemikal at mababang density.
Ang pagpoproseso ng XLPE ay nangangailangan ng isang kinokontrol na profile ng temperatura at isang labangan ng tubig pagkatapos ng die upang mabilis na mapababa ang temperatura ng pagkatunaw. Iyon ang dahilan kung bakit ang mga linya ng XLPE ay karaniwang gumagamit ng isang water-tank extruder configuration.
 XLPE/PE Cable Extruder na may Cooling Water Tank para sa Kontroladong Pagproseso Idinisenyo para sa XLPE at PE insulation, ang extruder na ito ay may kasamang multi-section na tangke ng tubig para sa mabilis na paglamig at pantay na kapal. Tinutugunan nito ang hindi pantay na pagkakabukod at mabagal na paglamig, na sumusuporta sa matatag na pagganap ng kuryente sa mga kable ng kuryente at komunikasyon. Tingnan ang Produkto →
Isang Praktikal na Limang Hakbang na Proseso ng Pagpili
Ang daloy ng trabaho na ito ay tumatagal ng pagkuha at proseso ng engineering mula sa isang blangkong pahina patungo sa isang kwalipikadong grado nang walang hula.
Hakbang 1 – Tukuyin ang spec
Itala ang klase ng boltahe, laki ng conductor, tuluy-tuloy na thermal rating, kinakailangan sa apoy, at flexibility target. Agad nitong pinaliit ang larangan ng polimer.
Hakbang 2 – I-shortlist ang mga pamilya ng resin
PVC para sa pangkalahatang sheathing, XLPE para sa mga power cable, PE para sa insulation ng komunikasyon, at PP kung saan mahalaga ang paglaban sa kemikal o timbang.
Hakbang 3 – Itugma ang MFI sa turnilyo at mamatay
Ang mga mababang marka ng MFI ay nangangailangan ng mas maraming motor torque at isang tornilyo na dinisenyo para sa mas mataas na gupit; ang mga mataas na marka ng MFI ay nangangailangan ng mas mahigpit na kontrol sa temperatura ng mamatay. Suriin ang ratio ng L/D at ratio ng compression.
Hakbang 4 – Magpatakbo ng isang kinokontrol na pagsubok
Gumana sa bilis ng produksyon at temperatura ng pagkatunaw ng log, presyon ng ulo, at pagkakaiba-iba ng diameter nang hindi bababa sa isang oras. Isang praktikal na target ang pare-parehong ±1 percent diameter band.
Hakbang 5 – I-lock ang window at i-audit ang supply
Ayusin ang mga temperatura ng bariles, bilis ng turnilyo, at draw-down ratio sa isang dokumentadong pamamaraan. Patunayan laban sa IEC 60502, UL 1581, o ang nauugnay na pamantayan ng cable.
Ang kagamitan ay ang iba pang kalahati ng equation. Kung nagpaplano ka ng isang bagong planta o isang malaking muling pagtatayo, ang isang kumpletong linya ng wire at cable extrusion na may tugmang turnilyo, die, cooling trough, at take-up ay maiiwasan ang mga problema sa compatibility na lumilitaw kapag ang mga makina mula sa iba't ibang mga supplier ay na-assemble sa site. Pinagsasama ng linya ng extrusion ang mga yugtong iyon bilang isang solong sistema.
 Pinagsamang Wire at Cable Extrusion Line na may Katugmang Mga Bahagi Isinasama ng kumpletong linyang ito ang pay-off, straightening, extrusion, cooling, printing, at take-up bilang iisang sistema. Ang pagpili nito ay maiiwasan ang mga isyu sa compatibility mula sa paghahalo ng mga supplier, pagtiyak ng maaasahang operasyon para sa mga bagong planta o malalaking muling pagtatayo. Tingnan ang Produkto →
Mga Kasanayan sa Pagpapanatili at Pagsunod na Pinoprotektahan ang Grado
Kapag ang isang grado ay kwalipikado, ang pinakamalaking panganib ay lumilipat mula sa pagpili patungo sa paghawak at proseso ng disiplina.
Paghawak at pag-iimbak ng materyal
- Pagkontrol ng kahalumigmigan: Kahit na ang mga polymer na may mababang moisture absorption ay nagkakaroon ng surface splay kung naka-imbak sa mahalumigmig na mga kondisyon. Panatilihin ang mga compound sa orihinal na selyadong packaging at gumamit ng hopper dryer para sa mga hygroscopic masterbatch at mga espesyal na compound.
- Purging sa pagitan ng mga grado: Ang paglipat mula sa PVC patungo sa PE o XLPE ay maaaring mag-iwan ng carbonized na nalalabi na makikita bilang mga itim na batik pagkalipas ng ilang oras. Gumamit ng dokumentadong purging sequence na may katugmang purging compound.
- Mga limitasyon sa storage: I-stack ang mga bag sa sahig, panatilihing mababa sa 30°C ang temperatura ng bodega, at gumamit ng first-in, first-out na pag-ikot ng imbentaryo upang maiwasan ang mga multa at pagsasama-sama.
Pagsunod at traceability
- Mga pinaghihigpitang sangkap: Nangangailangan ang RoHS at REACH ng mga dokumentadong deklarasyon ng substance mula sa supplier ng tambalan, na may pana-panahong muling pagsusuri kapag nagbabago ang mga formulation.
- Mga pamantayan ng apoy at kaligtasan: Tinutukoy ng UL 1581, IEC 60332, at IEC 60754 ang pagpapalaganap ng apoy at mga kinakailangan sa nilalaman ng halogen na dapat matugunan ng napiling grado ng extrusion para sa gusali at pang-industriyang cable.
- Batch traceability: Mag-record ng mga polymer lot number, masterbatch lot, at extrusion parameter para sa bawat production run para ma-trace ang isang kalidad na insidente sa materyal, makina, at operator.
Maari pa ring masira ang extrusion-grade material pagkatapos ng die sa pamamagitan ng hindi magandang paghawak. Ang hindi pantay-pantay na pag-igting sa pag-ikot ay nadudurog sa ibabaw, at ang magaspang na palletizing ay maaaring durugin o masira ang isang tapos na reel. Robotic palletizing system para sa paghawak ng cable reel bawasan ang panganib na iyon sa pamamagitan ng pag-automate ng pag-angat at pagsasalansan ng mga kontrolado at paulit-ulit na paggalaw. Ang pagpapares ng tamang polymer na may disiplinadong paghawak ay kung bakit ang isang materyal na desisyon ay nagiging maaasahang output ng produksyon.